 Công ty TNHH Kim loại Kaixin Wenzhou
Hiểu về các tiêu chuẩn trong bảng phân loại bề mặt hoàn thiện
Bảng tiêu chuẩn bề mặt giúp các kỹ sư, người mua hàng, thợ gia công, thợ chế tạo khuôn và đội ngũ kiểm soát chất lượng mô tả chi tiết về hình thức và cảm giác khi chạm vào bề mặt trước khi chi tiết được sản xuất. Một bảng tiêu chuẩn tốt sẽ chuyển đổi những từ ngữ mơ hồ như “mịn”, “mờ” hay “đánh bóng” thành các yêu cầu có thể đo lường hoặc kiểm tra được, từ đó giảm thiểu sự nhầm lẫn giữa ý định thiết kế và thực tế sản xuất. Hướng dẫn này giải thích cách các tiêu chuẩn về độ nhám bề mặt hoạt động, cách đọc các định dạng biểu đồ phổ biến và cách sử dụng bảng chuyển đổi độ nhám bề mặt mà không coi các giá trị xấp xỉ là tương đương chính xác.
Thực tế thì bảng tiêu chuẩn về bề mặt quy định những tiêu chuẩn nào?
Bảng phân loại bề mặt giúp chuẩn hóa các thuật ngữ dùng để mô tả kết cấu bề mặt, nhưng không phải lúc nào cũng chuẩn hóa quy trình sản xuất tạo ra nó. Trên thực tế, bảng thông số bề mặt hoàn thiện có thể hiển thị các giá trị độ nhám, cấp độ thẩm mỹ, phương pháp đánh bóng, tham chiếu về kết cấu đúc sẵn hoặc các hệ số chuyển đổi giữa các hệ thống để các nhóm khác nhau có thể thống nhất về các kỳ vọng.
Điểm mấu chốt là “bề mặt hoàn thiện” không chỉ gói gọn trong một con số. Các tiêu chuẩn kỹ thuật thường phân biệt độ nhám, độ gợn sóng và hướng vân vì một bề mặt có thể đồng thời có các vết dao mài mịn, các gợn sóng lớn hơn và một mẫu vân theo hướng nhất định. Tiêu chuẩn ASME B46.1 đề cập đến các chủ đề về kết cấu bề mặt bao gồm độ nhám, độ gợn sóng và hướng vân, trong khi tiêu chuẩn ISO 21920 định nghĩa các quy tắc, thuật ngữ và thông số về kết cấu bề mặt dựa trên đường viền cho tài liệu kỹ thuật của sản phẩm. (webstore.ansi.org)
Sự khác biệt này rất quan trọng vì hai chi tiết có thể có giá trị độ nhám trung bình tương tự nhưng trông vẫn khác nhau. Một bề mặt có thể trông bóng loáng vì các đỉnh và thung lũng trên đó nông và đồng đều. Bề mặt khác có thể tán xạ ánh sáng do hướng xếp lớp, độ sâu kết cấu hoặc vật liệu đúc làm thay đổi diện mạo. Bảng tiêu chuẩn hoàn thiện bề mặt cung cấp cho các nhóm một điểm khởi đầu chung, nhưng các chú thích bản vẽ, phương pháp kiểm tra, vật liệu và quy trình phê duyệt mẫu mới là những yếu tố hoàn thiện yêu cầu.
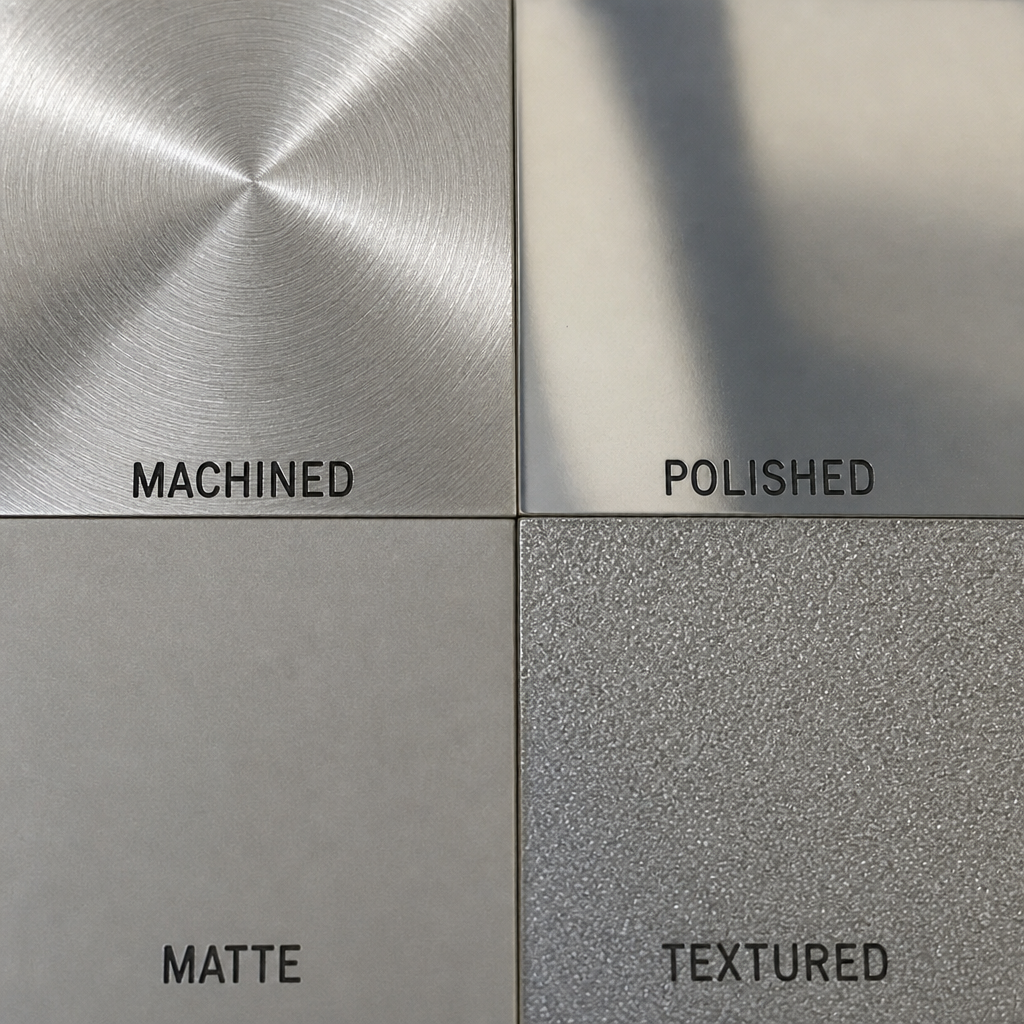
So sánh cận cảnh các mẫu bề mặt được gia công, đánh bóng, mờ và có hoa văn
Các thuật ngữ về bề mặt hoàn thiện mà các biểu đồ thường sử dụng
Hầu hết các tiêu chuẩn về độ nhám bề mặt đều bắt đầu bằng các thuật ngữ đo lường. Nếu các thuật ngữ này bị hiểu sai, bảng số liệu có thể tạo ra cảm giác sai lầm về độ chính xác. Sai lầm phổ biến nhất là cho rằng mọi giá trị trong bảng đều có thể chuyển đổi hoàn hảo sang mọi hệ thống đo lường khác.
Độ nhám
Độ nhám mô tả các bất thường nhỏ, nằm sát nhau trên bề mặt. Những bất thường này thường do các quá trình gia công, mài, đánh bóng, phun cát, ăn mòn hoặc kết cấu của khoang khuôn gây ra. Độ nhám thường là thông số mà người ta đề cập đến khi yêu cầu bảng thông số bề mặt, bởi vì nó có thể được biểu thị bằng các giá trị như Ra hoặc Rz.
Ra là độ nhám trung bình cộng, do đó rất hữu ích cho việc so sánh chung. Tuy nhiên, chỉ số Ra có thể che lấp những khác biệt về chiều cao đỉnh, độ sâu thung lũng và khoảng cách giữa các đỉnh. Đối với các bề mặt có chức năng như vòng đệm, ổ trục, khớp trượt hoặc vỏ ngoài có tính thẩm mỹ, chỉ riêng chỉ số Ra có thể không đủ để mô tả toàn bộ yêu cầu về hiệu suất.
Độ gợn sóng
Độ gợn sóng là hiện tượng biến đổi bề mặt có phạm vi rộng hơn và xảy ra trên khoảng cách lớn hơn so với độ nhám. Hiện tượng này có thể xuất phát từ rung động, độ võng của máy, biến dạng do xử lý nhiệt, quá trình đúc hoặc các vấn đề liên quan đến thiết bị kẹp giữ. Một chi tiết có thể có giá trị Ra thấp nhưng vẫn không đáp ứng được yêu cầu về kiểm tra bằng mắt thường hoặc yêu cầu về độ kín nếu độ gợn sóng quá lớn.
Đó là lý do tại sao các tiêu chuẩn về bề mặt phân biệt độ nhám với độ gợn sóng. Sự phân biệt này giúp bản vẽ làm rõ liệu vấn đề nằm ở kết cấu vi mô, sự biến động hình dạng ở mức độ lớn hơn, hay cả hai.
Lay
Hướng vân là hướng chủ đạo của hoa văn bề mặt. Trên một chi tiết được gia công bằng máy tiện, hướng vân có thể theo hình tròn. Trên một chi tiết được gia công bằng máy phay, hướng vân có thể theo đường đi của dao phay. Trên một tấm ốp trang trí được chải, hướng vân có thể là đặc điểm thị giác chính.
Biểu đồ kết cấu bề mặt có thể hiển thị các ký hiệu hướng lớp hoặc các ví dụ minh họa, bởi vì hướng lớp ảnh hưởng đến ma sát, dòng chảy chất lỏng, độ phản xạ và hình thức bên ngoài. Nếu hướng lớp là yếu tố quan trọng, thì cần phải nêu rõ điều này thay vì chỉ dựa vào giá trị độ nhám để suy đoán.
Các tiêu chuẩn và hệ thống biểu đồ chính về bề mặt hoàn thiện
Các tiêu chuẩn về bề mặt hoàn thiện khác nhau tùy theo ngành công nghiệp và loại chi tiết. Các lĩnh vực như gia công kim loại, nhựa đúc khuôn, đúc kim loại, lớp phủ và chi tiết trang trí đều có thể áp dụng các quy ước khác nhau. Bảng tiêu chuẩn phù hợp là bảng phù hợp với quy trình, vật liệu và phương pháp kiểm tra.
Các tiêu chuẩn về kết cấu bề mặt của ISO và ASME
Tiêu chuẩn ISO 21920 là một phần của hệ thống quy định kỹ thuật hình học sản phẩm của ISO và đề cập đến việc biểu thị kết cấu bề mặt dựa trên đường viền, các thuật ngữ và thông số liên quan. Tiêu chuẩn này đặc biệt có ý nghĩa khi cần thể hiện rõ ràng kết cấu bề mặt trên các bản vẽ kỹ thuật bằng cách sử dụng các ký hiệu và định nghĩa thông số được tiêu chuẩn hóa. (iso.org)
Tiêu chuẩn ASME B46.1 được tham chiếu rộng rãi trong lĩnh vực kỹ thuật ở Bắc Mỹ liên quan đến các yêu cầu về kết cấu bề mặt. Theo mô tả của ANSI, tiêu chuẩn ASME B46.1-2019 áp dụng cho các bề mặt được tạo ra bằng các phương pháp như mài mòn, đúc, phủ lớp, cắt, ăn mòn hóa học, biến dạng dẻo, thiêu kết, mài mòn và xói mòn. (webstore.ansi.org)
Các tiêu chuẩn này phát huy hiệu quả nhất khi bề mặt có thể được đo lường bằng các phương pháp đã được xác định rõ ràng. Chúng giúp các nhóm tránh được những yêu cầu mơ hồ bằng cách quy định cụ thể các thông số, ngưỡng giới hạn, độ dài đánh giá và các điều kiện khác cần thiết để thực hiện đo lường có thể lặp lại.
Bảng phân loại độ nhám bề mặt SPI cho công nghệ ép phun
Bảng phân loại độ nhám bề mặt SPI thường được sử dụng cho các chi tiết đúc ép nhựa. Bảng này phân loại các bề mặt khuôn thành các nhóm như: đánh bóng kim cương có độ bóng cao, đánh bóng bằng giấy có độ bóng vừa phải, bề mặt mờ bằng đá và bề mặt có kết cấu do phun cát tạo ra. Các tài liệu tham khảo về bảng SPI thương mại thường liệt kê mười hai cấp độ, thường được đánh số từ A-1 đến D-3, kèm theo phạm vi độ nhám điển hình và các phương pháp hoàn thiện.
Bảng phân loại bề mặt SPI đặc biệt hữu ích vì hình thức của sản phẩm nhựa đúc phụ thuộc vào bề mặt khoang khuôn. Nếu khoang khuôn được đánh bóng, phun cát hoặc tạo vân, sản phẩm đúc thường phản ánh đặc tính bề mặt đó, mặc dù việc lựa chọn nhựa, màu sắc, chất độn, tình trạng khuôn và các thông số gia công cũng có thể ảnh hưởng đến hình thức cuối cùng.
Hãy sử dụng các ký hiệu SPI một cách thận trọng. Một ghi chú như “SPI B-2” sẽ hữu ích hơn so với “nhựa đen mịn”, nhưng vẫn cần có mẫu vật thực tế, điều kiện chiếu sáng kiểm tra được quy định rõ ràng và sự thống nhất về mức độ sai lệch cho phép.
VDI, Mold-Tech và các tài liệu tham khảo về kết cấu khác
Một số chi tiết đúc sử dụng các tiêu chuẩn kết cấu VDI, mã số kết cấu Mold-Tech hoặc các bảng mẫu kết cấu độc quyền thay vì các cấp độ SPI. Các hệ thống này thường được áp dụng khi yêu cầu tập trung vào yếu tố thị giác và xúc giác, thay vì chỉ đơn thuần là bề mặt bóng hay mờ. Nội thất ô tô, thiết bị điện tử tiêu dùng, vỏ thiết bị gia dụng và các bề mặt cầm nắm thường cần một mẫu kết cấu được kiểm soát chặt chẽ thay vì chỉ dựa vào giá trị độ nhám chung chung.
Kết cấu bề mặt biểu đồ cho các ứng dụng này có thể thể hiện độ sâu của kết cấu, các đề xuất về góc nghiêng, các mảng hình ảnh hoặc ghi chú về vật liệu. Do các bề mặt có kết cấu có thể bị kẹt vào khuôn trong quá trình đẩy sản phẩm ra, nên góc nghiêng và hình học của chi tiết trở thành một phần của cuộc thảo luận về bề mặt hoàn thiện, chứ không phải là một vấn đề được xem xét riêng rẽ sau đó.
Các loại bề mặt hoàn thiện phổ biến và ý nghĩa của chúng
Các loại bề mặt hoàn thiện thường được phân loại theo hình thức, quy trình hoặc chức năng. Một bảng tổng hợp về các loại bề mặt hoàn thiện mang tính thực tiễn sẽ giúp người đọc liên hệ các nhóm đó với các quyết định thiết kế thực tế.
Bề mặt được đánh bóng và sáng như gương
Các bề mặt được đánh bóng thường được sử dụng khi yếu tố ngoại hình, độ trong suốt, khả năng làm sạch hoặc độ tán xạ ánh sáng thấp là quan trọng. Trong quá trình ép phun, dòng sản phẩm SPI A thường được liên kết với các bề mặt được đánh bóng bằng kim cương, có độ bóng cao. Trong gia công cơ khí, quá trình đánh bóng hoặc mài mịn có thể được thực hiện sau khi cắt hoặc mài để giảm thiểu các vết dao cụ còn lại trên bề mặt.
Các loại bề mặt này có thể tốn kém hoặc mất nhiều thời gian vì đòi hỏi phải chuẩn bị dụng cụ cẩn thận và kiểm soát khuyết tật chặt chẽ. Chúng cũng có thể làm lộ các vết xước, vết lõm, đường hàn và tạp chất dễ dàng hơn so với bề mặt mờ. Khi lựa chọn bề mặt có độ bóng cao, các nhà thiết kế nên xem xét liệu vật liệu và hình dạng chi tiết có thể đáp ứng được yêu cầu về ngoại hình mong muốn hay không.
Lớp hoàn thiện bán bóng
Lớp hoàn thiện bán bóng kết hợp hài hòa giữa tính thẩm mỹ và tính thực tiễn. Chúng mang lại vẻ ngoài tinh tế mà không đòi hỏi mức độ đánh bóng khuôn cao như lớp hoàn thiện gương. Các sản phẩm SPI loại B thường được sử dụng làm tiêu chuẩn tham chiếu cho lớp hoàn thiện bán bóng trong các hệ thống bảng mẫu nhựa đúc.
Loại hoàn thiện này rất phù hợp khi sản phẩm cần có vẻ ngoài gọn gàng và được thiết kế có chủ đích, nhưng không cần bề mặt phản chiếu. Loại hoàn thiện này cũng có thể che giấu các vết trầy xước nhỏ do quá trình xử lý tốt hơn so với lớp hoàn thiện bóng toàn phần.
Bề mặt mờ và bề mặt satin
Các bề mặt mờ và satin giúp giảm chói và có thể mang lại cảm giác mềm mại hơn hoặc hiện đại, kỹ thuật hơn cho sản phẩm. Trong công nghệ hoàn thiện trong khuôn, các bề mặt được đánh bóng bằng đá và phun cát nhẹ thường thuộc nhóm này. Trong gia công kim loại, các phương pháp như phun cát bằng hạt, chải bề mặt, xử lý tiền xử lý cho quá trình anot hóa hoặc hoàn thiện bằng chất mài mòn mịn có thể tạo ra hiệu ứng thị giác tương tự.
Bề mặt mờ không nhất thiết phải là bề mặt gồ ghề. Một bề mặt có thể trông mờ vì nó tán xạ ánh sáng một cách đồng đều, ngay cả khi độ gồ ghề của nó được kiểm soát. Đó là lý do tại sao các tiêu chuẩn hình thức, mẫu thử và các giá trị độ gồ ghề cần được sử dụng kết hợp với nhau khi hình thức bề mặt là yếu tố quan trọng.
Bề mặt có hoa văn
Các bề mặt có kết cấu mang lại hoa văn có chủ đích hoặc cảm giác xúc giác đặc biệt. Chúng có thể giúp tăng độ bám, che giấu dấu vân tay, che lấp các khuyết điểm thẩm mỹ nhỏ hoặc góp phần thể hiện bản sắc hình ảnh của thương hiệu. Đối với các chi tiết đúc, kết cấu phải tương thích với góc xả, dòng chảy nhựa, độ dày thành và hướng đẩy ra.
Độ sâu của hoa văn rất quan trọng. Hoa văn có độ sâu lớn hơn thường đòi hỏi độ nghiêng khuôn lớn hơn và thiết kế khuôn cẩn thận hơn, trong khi hoa văn nông có thể dễ đúc hơn nhưng lại kém hiệu quả hơn trong việc che giấu các khuyết điểm.
Làm thế nào để đọc bảng chuyển đổi độ nhám bề mặt?
Bảng chuyển đổi độ nhám bề mặt nên được xem như một công cụ so sánh, chứ không phải là một công cụ dịch thuật toàn năng. Bảng này có thể giúp bạn quy đổi giá trị Ra tính bằng microinch sang giá trị Ra tính bằng micromet, so sánh các mức độ nhám, hoặc ước tính độ nhám SPI dựa trên phạm vi độ nhám đã đo được; tuy nhiên, nó không thể đảm bảo rằng bề mặt sẽ có ngoại hình hoặc hiệu suất giống hệt nhau giữa các quy trình khác nhau.
Ví dụ, bề mặt kim loại được gia công có giá trị Ra nhất định có thể trông không giống bề mặt nhựa đúc có giá trị Ra xấp xỉ tương tự. Vật liệu phản xạ ánh sáng theo cách khác nhau, kết cấu bề mặt có thể khác nhau, và quy trình sản xuất tạo ra các hình dạng đỉnh và rãnh khác nhau. Việc quy đổi có ích cho việc truyền đạt thông tin, nhưng việc xác nhận vẫn phụ thuộc vào đo lường, kiểm tra và mẫu thử.
Khi sử dụng bảng chuyển đổi bề mặt hoàn thiện, hãy kiểm tra các thông tin sau:
- Tham số đang được chuyển đổi: Xác nhận xem biểu đồ này sử dụng các chỉ số Ra, Rz, RMS, cấp độ độ nhám, cấp độ SPI hay một tiêu chuẩn tham chiếu khác.
- Hệ đơn vị: Phân biệt micromet với microinch. Một sai sót về đơn vị có thể làm thay đổi yêu cầu một cách đáng kể.
- Bối cảnh quy trình: Đừng cho rằng bề mặt đúc, bề mặt mài, bề mặt tiện và bề mặt phun cát trông giống nhau.
- Phương pháp kiểm tra: Thiết bị đo lường, cài đặt ngưỡng cắt, tình trạng đầu dò và hướng lấy mẫu đều có thể ảnh hưởng đến kết quả.
- Ghi chú của nhà cung cấp: Nhiều biểu đồ sử dụng các khoảng giá trị tiêu biểu. Hãy coi chúng như các giá trị dự kiến, trừ khi nhà cung cấp đồng ý chấp nhận chúng làm tiêu chí chấp nhận.
Một cách thực tế để chỉ định độ nhám bề mặt trên bản vẽ
Yêu cầu về bề mặt hoàn thiện tốt nhất phải đủ cụ thể để có thể kiểm tra và đủ linh hoạt để có thể sản xuất một cách đáng tin cậy. Yêu cầu này cần nêu rõ cho nhà cung cấp những yếu tố quan trọng: ngoại quan, độ nhám, ma sát, khả năng làm kín, khả năng làm sạch, độ mài mòn hoặc cảm nhận về thương hiệu.
Đối với các chi tiết chính xác, bản vẽ kỹ thuật có thể cần có ký hiệu kết cấu bề mặt chính thức, thông số độ nhám, giá trị tối đa và tiêu chuẩn áp dụng. Đối với các chi tiết mỹ phẩm đúc, bản vẽ có thể cần cấp độ SPI, tham chiếu kết cấu, số hiệu mảng, bản đồ bề mặt và yêu cầu phê duyệt mẫu. Đối với các chi tiết trang trí, chú thích có thể cần vị trí hoàn thiện, hướng vân, màu sắc, lớp phủ và tiêu chí đánh giá.
Một bản mô tả kỹ thuật chi tiết thường bao gồm:
- Mã định danh hoàn thiện, chẳng hạn như cấp độ SPI, giá trị Ra hoặc số chỉ số kết cấu.
- Diện tích bề mặt áp dụng, bởi vì không phải mọi bề mặt của chi tiết đều cần cùng một loại hoàn thiện.
- Các giả định về vật liệu và quy trình, đặc biệt là đối với nhựa, lớp phủ và các công đoạn xử lý sau.
- Phương pháp kiểm tra, bao gồm việc bề mặt hoàn thiện được đo đạc, kiểm tra bằng mắt thường hay so sánh với mẫu.
- Mẫu kiểm tra chấp nhận, khi hình thức quan trọng hơn một con số cụ thể.
- Ghi chú về các trường hợp ngoại lệ, chẳng hạn như các bề mặt ẩn, đường phân khuôn, vết đẩy, cửa rót hoặc các công đoạn gia công thứ cấp.
Cách tiếp cận này giúp tránh tình trạng định nghĩa quá mức. Việc yêu cầu bề mặt hoàn thiện cao cấp trên mọi bề mặt có thể làm tăng công sức chế tạo khuôn mẫu, thời gian đánh bóng, gánh nặng kiểm tra và rủi ro phải làm lại, mà không mang lại cải thiện nào cho phần mà người dùng thực sự nhìn thấy hoặc chạm vào.
Chọn biểu đồ phù hợp cho ứng dụng của bạn
Việc lựa chọn bảng tiêu chuẩn độ nhẵn bề mặt phù hợp phụ thuộc vào phương pháp gia công bề mặt và tiêu chí đánh giá kết quả. Một tệp PDF duy nhất chứa bảng tiêu chuẩn độ nhẵn bề mặt có thể tải xuống sẽ hữu ích cho việc đào tạo hoặc tra cứu nhanh, nhưng các quyết định trong sản xuất cần phải dựa trên tiêu chuẩn phù hợp, năng lực của nhà cung cấp và kế hoạch kiểm tra.
Hãy sử dụng danh sách kiểm tra lựa chọn này:
- Dành cho các chi tiết kim loại được gia công: Bắt đầu từ các yêu cầu về kết cấu bề mặt theo tiêu chuẩn ISO hoặc ASME, sau đó xác định các thông số, giá trị và điều kiện kiểm tra.
- Đối với các chi tiết đúc ép nhựa: Sử dụng bảng tiêu chuẩn hoàn thiện bề mặt SPI, tài liệu tham khảo VDI, kết cấu Mold-Tech hoặc mẫu đã được phê duyệt tùy theo mục tiêu thẩm mỹ.
- Dành cho các chi tiết đúc, rèn hoặc sản xuất bằng công nghệ in 3D: Xác nhận xem độ nhám, độ xốp, việc chuẩn bị bề mặt phủ hay quá trình xử lý sau là yêu cầu thực sự.
- Dùng cho các bề mặt cần bịt kín hoặc trượt: Đừng chỉ nhìn vào bề ngoài mà hãy xác định các thông số chức năng ảnh hưởng đến hiệu suất.
- Dành cho các bề mặt tiếp xúc trực tiếp với người tiêu dùng: Sử dụng mẫu thử, điều kiện chiếu sáng, khoảng cách quan sát và giới hạn khuyết tật cùng với bảng tham chiếu.
- Để nhà cung cấp đưa ra báo giá: Hãy cung cấp sớm thông tin tham khảo về bảng tiêu chuẩn bề mặt hoàn thiện để có thể ước tính một cách thực tế về dụng cụ gia công, thời gian chu kỳ, các công đoạn hoàn thiện thứ cấp và công tác kiểm tra.
Bảng tiêu chuẩn hoàn thiện bề mặt sẽ phát huy hiệu quả nhất khi nó hỗ trợ cho cuộc trao đổi thay vì thay thế cho cuộc trao đổi đó. Nếu chi tiết đó mang tính thẩm mỹ, hãy yêu cầu các mẫu bảng hoặc các ví dụ trước đây. Nếu chi tiết đó mang tính chức năng, hãy hỏi nhà cung cấp sẽ đo lường và ghi chép kết quả hoàn thiện như thế nào.
Những sai lầm thường gặp khi sử dụng bảng phân loại bề mặt
Sai lầm phổ biến đầu tiên là sử dụng một giá trị trên biểu đồ mà không nêu rõ tiêu chuẩn hoặc thông số. Cụm từ “32 finish” có thể được hiểu rõ ở một xưởng sản xuất này nhưng lại gây nhầm lẫn ở xưởng khác, đặc biệt là khi so sánh giữa các khu vực hoặc ngành công nghiệp. Luôn ghi rõ đơn vị đo lường và bối cảnh.
Sai lầm thứ hai là coi các cấp độ SPI chỉ đơn thuần là các chỉ số về độ nhám. Các cấp độ SPI mô tả các hạng mục về độ hoàn thiện của khuôn, chứ không chỉ đơn thuần là độ nhám được đo được của chi tiết. Kết quả đúc có thể thay đổi tùy thuộc vào nhựa, chất màu, chất độn, thép khuôn và quy trình gia công.
Sai lầm thứ ba là chọn loại bề mặt hoàn thiện không phù hợp với hình dạng chi tiết. Các hoa văn sâu trên các mặt thành khuôn thẳng đứng có thể đòi hỏi phải tăng góc nghiêng. Bề mặt hoàn thiện bóng cao có thể làm lộ các vết lõm, vết chảy, vết xước hoặc vết hàn – những khuyết điểm mà bề mặt hoàn thiện mờ có thể làm mờ đi về mặt thị giác.
Sai lầm thứ tư là áp dụng cùng một phương pháp hoàn thiện cho toàn bộ chi tiết. Các mặt ẩn, khu vực bị che khuất, các gân, các phần nhô ra bên trong và các bề mặt chức năng có thể cần các yêu cầu khác nhau. Bản đồ bề mặt có thể giúp tiết kiệm chi phí và giảm thiểu tranh chấp.
Sai lầm thứ năm là dựa vào bảng thông số bề mặt (PDF) tìm thấy trên mạng mà không xác nhận xem nó có phù hợp với quy trình của nhà cung cấp hay không. Các bảng này là tài liệu tham khảo hữu ích, nhưng thỏa thuận sản xuất cần phải quy định rõ những gì sẽ được kiểm tra và cách giải quyết các bất đồng.
Các phương pháp hay nhất để đảm bảo hiệu quả trong giao tiếp giai đoạn hoàn thiện
Giao tiếp hiệu quả về phần hoàn thiện phải bao gồm cả khía cạnh kỹ thuật lẫn trực quan. Yêu cầu càng thiên về mặt thẩm mỹ thì việc đưa ra các ví dụ càng trở nên quan trọng. Yêu cầu càng thiên về mặt chức năng thì việc xác định các điều kiện đo lường càng trở nên quan trọng.
Trước khi phát hành bản vẽ hoặc đơn đặt hàng, hãy cùng nhóm thảo luận về các câu hỏi sau:
- Mục đích của lớp hoàn thiện là gì: vẻ ngoài, cảm giác khi chạm vào, độ ma sát, khả năng bịt kín, khả năng làm sạch hay độ bền?
- Những bề mặt nào thực sự phải đáp ứng yêu cầu này?
- Lớp hoàn thiện này có được mô tả theo một tiêu chuẩn được công nhận, bảng thông số kỹ thuật của nhà cung cấp hay mẫu đã được phê duyệt không?
- Các đơn vị, thông số và tên cấp bậc có được ghi rõ ràng không?
- Việc kiểm tra bề mặt hoàn thiện sẽ được thực hiện bằng thiết bị đo lường, so sánh bằng mắt thường hay cả hai phương pháp?
- Vật liệu này có phù hợp với lớp hoàn thiện dự kiến không?
- Liệu bề mặt hoàn thiện có ảnh hưởng đến chi phí khuôn mẫu, thời gian sản xuất, độ nghiêng, cơ chế đẩy sản phẩm ra khỏi khuôn hay các công đoạn gia công thứ cấp không?
- Nhà cung cấp đã xác nhận rằng yêu cầu này có thể thực hiện được và có thể kiểm tra được chưa?
Danh sách kiểm tra này biến bảng tiêu chuẩn bề mặt từ một tài liệu tham khảo tĩnh thành một công cụ kiểm soát chất lượng thiết thực. Nó giúp các nhóm thiết kế, mua hàng, sản xuất và kiểm tra đưa ra quyết định thống nhất dựa trên cùng một thông tin.
Những điểm chính cần ghi nhớ
Các tiêu chuẩn về độ nhám bề mặt giúp làm rõ hơn các yêu cầu về bề mặt, nhưng chúng không phải là những phương pháp tắt có thể thay thế lẫn nhau. Các tiêu chuẩn ISO và ASME hữu ích cho việc đo lường kết cấu bề mặt, trong khi biểu đồ độ nhám bề mặt SPI và các hệ thống đánh giá kết cấu khác là những tài liệu tham khảo thiết thực cho ngoại hình của sản phẩm nhựa đúc. Bảng chuyển đổi độ hoàn thiện bề mặt có thể giúp giải thích các thuật ngữ, nhưng không nên thay thế cho việc ghi chú chính xác, đánh giá từ nhà cung cấp và phê duyệt mẫu.
Khi còn băn khoăn, hãy xác định bề mặt dựa trên mục đích sử dụng của nó. Nếu bề mặt cần có tính kín nước, hãy đánh giá kết cấu chức năng của nó. Nếu bề mặt cần mang lại vẻ sang trọng, hãy áp dụng các tiêu chuẩn thẩm mỹ và tham khảo mẫu thực tế. Nếu bề mặt cần có giá cả phải chăng và đảm bảo tính nhất quán, hãy chỉ quy định những bề mặt và mức độ hoàn thiện thực sự quan trọng.
 English
 Afrikaans
 Arabic
 Bengali
 Catalan
 Chinese
 French
 Dutch (Belgium)
 Dutch
 German
 Czech
 Greek
 Hindi
 Japanese
 Italian
 Portuguese
 Spanish (Chile)
 Spanish (Colombia)
 Spanish (Argentina)
 Persian
 Estonian
 Albanian
 Russian
 Spanish (Peru)
 Indonesian
 Thai
 Vietnamese
 Georgian
 Korean
 Nepali
 Polish
 Ukrainian
 Malayalam
 Xhosa