 Wenzhou Kaixin Kaixin Metal Co., Ltd.
Comprensión de las normas de las tablas de acabados superficiales
Las tablas de acabado superficial ayudan a los ingenieros, compradores, operadores de máquinas, fabricantes de moldes y equipos de calidad a describir cómo debe verse y sentirse una superficie antes de fabricar una pieza. Una buena tabla convierte términos vagos como “liso”, “mate” o “pulido” en requisitos medibles o inspeccionables, lo que reduce la confusión entre la intención del diseño y la realidad de la producción. Esta guía explica cómo funcionan las normas de acabado superficial, cómo leer los formatos comunes de las tablas y cómo utilizar una tabla de conversión de acabados superficiales sin considerar los valores aproximados como equivalentes exactos.
¿Qué es lo que realmente estandariza una tabla de acabados superficiales?
Una tabla de acabados superficiales estandariza el lenguaje utilizado para describir la textura de la superficie, pero no siempre estandariza el proceso de fabricación que lo genera. En la práctica, una tabla de acabados superficiales puede mostrar valores de rugosidad, grados visuales, métodos de pulido, referencias de texturas moldeadas o conversiones entre sistemas, para que los distintos equipos puedan ponerse de acuerdo en cuanto a las expectativas.
El punto clave es que el “acabado superficial” es un concepto más amplio que un simple número. Las normas técnicas suelen distinguir entre rugosidad, ondulación y orientación, ya que una superficie puede presentar al mismo tiempo marcas finas de herramientas, ondulaciones más amplias y un patrón direccional. La norma ASME B46.1 abarca temas relacionados con la textura superficial, como la rugosidad, la ondulación y la orientación, mientras que la norma ISO 21920 define reglas, términos y parámetros de textura superficial basados en el perfil para la documentación técnica de productos. (webstore.ansi.org)
Esa distinción es importante porque dos piezas pueden tener un valor promedio de rugosidad similar y, aun así, verse diferentes. Una puede parecer brillante porque sus picos y valles son poco profundos y uniformes. Otra puede dispersar la luz porque la dirección de la trama, la profundidad de la textura o el material de moldeo alteran la apariencia. Una tabla de acabados superficiales les brinda a los equipos un punto de partida común, pero la nota del plano, el método de inspección, el material y el proceso de aprobación de muestras completan el requisito.
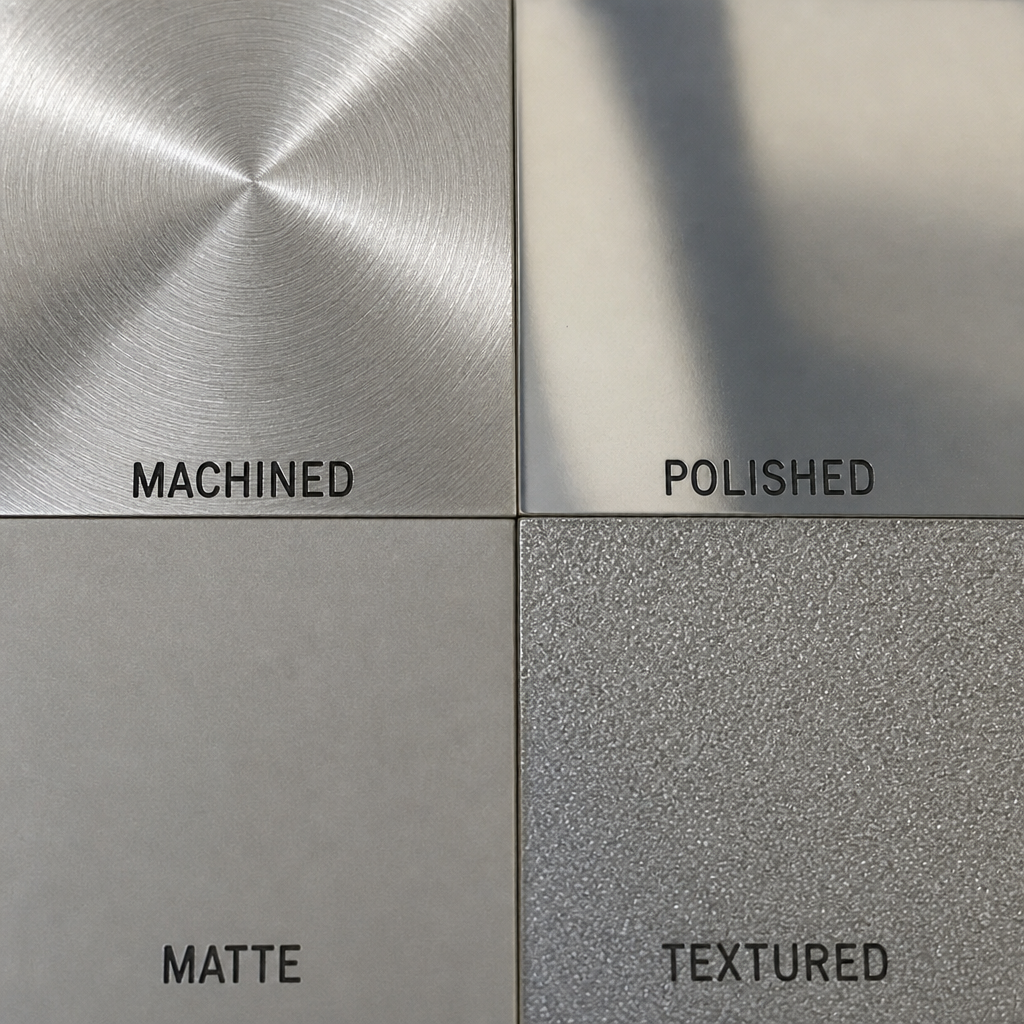
Comparación en primer plano de muestras de superficies mecanizadas, pulidas, mate y texturizadas
Terminología sobre acabados superficiales que se utiliza en los gráficos
La mayoría de las normas sobre acabados superficiales comienzan con términos de medición. Si estos términos se malinterpretan, la tabla puede dar una falsa sensación de precisión. El error más común es suponer que todos los valores de la tabla se pueden convertir perfectamente a cualquier otro sistema.
Rugosidad
La rugosidad describe las irregularidades finas y muy próximas entre sí que presenta una superficie. A menudo son causadas por el mecanizado, el esmerilado, el pulido, el granallado, el grabado o la textura de la cavidad de un molde. La rugosidad suele ser el parámetro al que se refieren las personas cuando solicitan una tabla de acabados superficiales, ya que puede expresarse mediante valores como Ra o Rz.
Ra es la rugosidad media aritmética, lo que la hace útil para comparaciones generales. Sin embargo, el valor Ra puede ocultar diferencias en la altura de los picos, la profundidad de los valles y el espaciado. En el caso de superficies funcionales, como sellos, cojinetes, ajustes deslizantes o carcasas estéticas, es posible que el valor Ra por sí solo no describa todos los requisitos de desempeño.
Ondulación
La ondulación se refiere a variaciones superficiales más amplias que se producen en distancias mayores que las de la rugosidad. Puede deberse a vibraciones, deformación de la máquina, distorsión por tratamiento térmico, comportamiento durante el moldeo o problemas con los soportes de sujeción. Una pieza puede tener un valor Ra bajo y, aun así, no cumplir con los requisitos visuales o de sellado si la ondulación es excesiva.
Por eso las normas de acabado superficial distinguen entre rugosidad y ondulación. Esta distinción ayuda a que un plano aclare si lo que importa es la microtextura, una variación mayor en la forma o ambas cosas.
Laico
La orientación es la dirección dominante del patrón de la superficie. En una pieza torneada, la orientación puede ser circular. En una pieza fresada, puede seguir la trayectoria de la fresa. En un panel decorativo cepillado, la orientación puede ser la característica visual principal.
Una tabla de texturas superficiales puede incluir símbolos de orientación o ejemplos, ya que la dirección influye en la fricción, el flujo de fluidos, la reflectividad y la apariencia. Si la dirección de la orientación es importante, debe indicarse explícitamente, en lugar de deducirse a partir del valor de rugosidad.
Principales normas y sistemas de clasificación de acabados superficiales
Las normas de acabado superficial varían según la industria y el tipo de pieza. El mecanizado de metales, los plásticos moldeados, las piezas fundidas, los recubrimientos y las piezas decorativas pueden seguir convenciones diferentes. La tabla adecuada es aquella que se ajusta al proceso, al material y al método de inspección.
Normas ISO y ASME sobre textura de superficies
La norma ISO 21920 forma parte del sistema ISO de especificaciones geométricas de productos y aborda la indicación de la textura superficial basada en perfiles, así como los términos y parámetros relacionados. Es especialmente relevante cuando es necesario representar claramente la textura superficial en dibujos técnicos mediante símbolos estandarizados y definiciones de parámetros. (iso.org)
La norma ASME B46.1 es ampliamente utilizada como referencia en los ámbitos de ingeniería de América del Norte para los requisitos de textura superficial. La descripción de ANSI indica que la norma ASME B46.1-2019 abarca superficies producidas mediante métodos tales como el lijado, la fundición, el recubrimiento, el corte, el grabado, la deformación plástica, la sinterización, el desgaste y la erosión. (webstore.ansi.org)
Estas normas resultan más útiles cuando una superficie se puede medir con métodos bien definidos. Ayudan a los equipos a evitar requisitos imprecisos al especificar el parámetro, el umbral, la duración de la evaluación y otras condiciones necesarias para una medición repetible.
Tabla de acabados superficiales de SPI para moldeo por inyección
La tabla de acabados superficiales SPI se utiliza comúnmente para piezas moldeadas por inyección de plástico. Agrupa los acabados de molde en categorías tales como pulido con diamante de alto brillo, pulido con papel de semibrillo, acabado mate con piedra y acabado texturizado por chorro de arena. Las referencias comerciales a la tabla SPI suelen mostrar doce grados, a menudo etiquetados de A-1 a D-3, con rangos típicos de rugosidad y métodos de acabado.
Una tabla de acabados superficiales SPI resulta especialmente útil porque el aspecto del plástico moldeado depende de la superficie de la cavidad del molde. Si la cavidad está pulida, granallada o texturizada, la pieza moldeada suele reflejar esas características de la superficie, aunque la elección de la resina, el color, los rellenos, el estado del molde y los parámetros de procesamiento pueden influir en el aspecto final.
Utiliza las referencias SPI con cuidado. Una nota como “SPI B-2” es más útil que “plástico negro liso”, pero aún así es recomendable contar con una muestra física, una iluminación de inspección definida y un acuerdo sobre la variación aceptable.
VDI, Mold-Tech y otras referencias de texturas
Algunas piezas moldeadas utilizan referencias de textura VDI, números de textura Mold-Tech o placas de textura propias en lugar de los grados SPI. Estos sistemas son comunes cuando el requisito es visual y táctil, en lugar de simplemente pulido o mate. Los interiores de automóviles, los aparatos electrónicos de consumo, las carcasas de electrodomésticos y las superficies de agarre suelen necesitar un patrón de textura controlado en lugar de un valor genérico de rugosidad.
Una textura superficial tabla para estas aplicaciones pueden mostrar la profundidad de la textura, recomendaciones de inclinación, marcas visuales o notas sobre los materiales. Dado que las superficies texturizadas pueden atascarse en el molde durante la expulsión, el ángulo de desmoldeo y la geometría de la pieza pasan a formar parte del análisis del acabado, en lugar de ser un aspecto secundario que se considera a posteriori.
Tipos comunes de acabados superficiales y su significado
Los tipos de acabados superficiales suelen agruparse según su apariencia, proceso o función. Una tabla práctica de acabados superficiales debería ayudar a los lectores a relacionar esos grupos con decisiones de diseño concretas.
Acabados pulidos y con efecto espejo
Los acabados pulidos se utilizan cuando son importantes el aspecto, la transparencia, la facilidad de limpieza o una baja dispersión de la luz. En el moldeo por inyección, la familia SPI A se asocia generalmente con acabados de alto brillo pulidos con diamante. En el mecanizado, se puede recurrir al pulido o al lapeado después del corte o el rectificado para reducir las marcas visibles de la herramienta.
Estos acabados pueden ser costosos o requerir mucho tiempo, ya que exigen una preparación minuciosa de las herramientas y un control riguroso de defectos. Además, pueden revelar rayones, marcas de hundimiento, líneas de soldadura y contaminación con mayor facilidad que los acabados mate. Al elegir un acabado de alto brillo, los diseñadores deben considerar si el material y la geometría de la pieza permiten lograr la apariencia deseada.
Acabados semibrillantes
Los acabados semibrillantes combinan la estética con la practicidad. Pueden lucir elegantes sin requerir el mismo nivel de pulido del molde que un acabado espejo. Los grados SPI B suelen utilizarse como referencia de acabado semibrillante en los sistemas de tablas de plásticos moldeados.
Este tipo de acabado funciona bien cuando se busca que el producto tenga un aspecto limpio y cuidado, pero no requiere una superficie reflectante. Además, puede ocultar mejor las pequeñas marcas de uso que un acabado totalmente brillante.
Acabados mate y satinado
Los acabados mate y satinado reducen el resplandor y pueden hacer que un producto se perciba como más suave o más técnico. En el acabado en molde, los acabados pulidos a la piedra y ligeramente granallados suelen pertenecer a esta categoría. En la metalurgia, el granallado con perlas, el cepillado, la preparación para el anodizado o el acabado con abrasivos finos pueden generar resultados visuales similares.
Que algo sea mate no significa automáticamente que sea rugoso. Una superficie puede parecer mate porque dispersa la luz de manera uniforme, incluso si su rugosidad está controlada. Por eso, cuando la apariencia es fundamental, se deben utilizar conjuntamente los estándares visuales, las muestras y los valores de rugosidad.
Acabados texturizados
Los acabados texturizados aportan un patrón deliberado o una sensación táctil. Pueden mejorar el agarre, ocultar huellas dactilares, disimular pequeños defectos estéticos o reforzar la identidad visual de una marca. En el caso de las piezas moldeadas, la textura debe ser compatible con el ángulo de desmoldeo, el flujo de la resina, el espesor de las paredes y la dirección de expulsión.
La profundidad de la textura es importante. Una textura más profunda suele requerir un mayor ángulo de desmoldeo y un diseño de molde más cuidadoso, mientras que una textura poco profunda puede ser más fácil de moldear, pero menos eficaz para ocultar imperfecciones.
¿Cómo se debe leer una tabla de conversión de acabados superficiales?
Una tabla de conversión de acabados superficiales debe interpretarse como una herramienta de comparación, no como un traductor universal. Puede ayudarte a relacionar el Ra en micropulgadas con el Ra en micrómetros, comparar los números de los grados de rugosidad o aproximar un acabado SPI a un rango de rugosidad medido, pero no puede garantizar una apariencia o un desempeño idénticos entre diferentes procesos.
Por ejemplo, una superficie metálica mecanizada con un determinado valor de Ra puede no verse igual que una superficie de plástico moldeado con un valor de Ra aproximadamente igual. El material refleja la luz de manera diferente, la textura puede variar y el proceso de fabricación genera formas distintas en los picos y valles. La conversión es útil para la comunicación, pero la validación sigue dependiendo de la medición, la inspección y las muestras.
Al utilizar una tabla de conversión de acabados superficiales, revisa estos detalles:
- Parámetro que se está convirtiendo: Confirma si el gráfico utiliza Ra, Rz, RMS, grado de rugosidad, grado SPI u otra referencia.
- Sistema de unidades: Distingue entre micrómetros y micropulgadas. Un error en la unidad de medida puede alterar drásticamente el requisito.
- Contexto del proceso: No des por sentado que un acabado moldeado, un acabado esmerilado, un acabado torneado y un acabado granallado sean visualmente equivalentes.
- Método de inspección: Los equipos de medición, los ajustes de umbral, el estado del palpador y la dirección de muestreo pueden afectar los resultados.
- Nota del proveedor: Muchos gráficos utilizan rangos típicos. Considéralos como valores de planeación, a menos que el proveedor los acepte como criterios de aceptación.
Una forma práctica de especificar el acabado superficial en los planos
La mejor especificación de acabado superficial es lo suficientemente específica como para poder inspeccionarse y lo suficientemente flexible como para poder fabricarse de manera confiable. Debe indicar al proveedor qué es lo que importa: apariencia, rugosidad, fricción, sellado, facilidad de limpieza, desgaste o la imagen de marca.
En el caso de las piezas de precisión, un dibujo técnico puede requerir un símbolo formal de textura superficial, un parámetro de rugosidad, un valor máximo y la norma aplicable. Para las piezas cosméticas moldeadas, el dibujo puede requerir un grado SPI, una referencia de textura, un número de placa, un mapa de superficie y un requisito de aprobación de muestra. Para las piezas decorativas, la leyenda puede requerir la ubicación del acabado, la dirección del grano, el color, el recubrimiento y los criterios de visualización.
Una especificación sólida suele incluir:
- Designación del acabado, como el grado SPI, el valor Ra o el número de textura.
- Superficie de aplicación, ya que no todas las caras de una pieza requieren el mismo acabado.
- Supuestos sobre materiales y procesos, especialmente para plásticos, recubrimientos y posprocesamiento.
- Método de inspección, incluyendo si el acabado se mide, se inspecciona visualmente o se compara con una muestra.
- Muestra de aceptación, cuando la apariencia importa más que un solo valor numérico.
- Notas sobre las excepciones, tales como superficies ocultas, líneas de separación, marcas de expulsión, entradas de material u operaciones secundarias.
Este enfoque evita la sobredimensionamiento. Exigir un acabado de alta calidad en todas las superficies puede aumentar el esfuerzo de fabricación de herramientas, el tiempo de pulido, la carga de inspección y el riesgo de retreabajo, sin mejorar la pieza en las partes que los usuarios realmente ven o tocan.
Cómo elegir el gráfico adecuado para tu aplicación
La tabla de acabado de superficie adecuada depende de cómo se vaya a fabricar la superficie y de cómo se evalúe el éxito. Una sola tabla de acabado de superficie en formato PDF descargable puede ser útil para capacitación o como referencia rápida, pero las decisiones de producción deben basarse en la norma correcta, la capacidad del proveedor y el plan de inspección.
Utiliza esta lista de verificación para la selección:
- Para piezas metálicas mecanizadas: Comience con los requisitos de textura superficial de ISO o ASME, y luego defina el parámetro, el valor y las condiciones de inspección.
- Para piezas moldeadas por inyección de plástico: Utiliza una tabla de acabados superficiales SPI, una referencia VDI, una textura Mold-Tech o una muestra aprobada, según el objetivo estético.
- Para piezas fundidas, forjadas o fabricadas mediante impresión 3D: Confirma si el requisito real es la rugosidad, la porosidad, la preparación del recubrimiento o el posprocesamiento.
- Para superficies de sellado o deslizamiento: Ve más allá de las apariencias y define el parámetro funcional que influye en el desempeño.
- Para superficies visibles destinadas al consumidor: Utilice muestras, condiciones de iluminación, distancia de observación y límites de defectos junto con la referencia de la tabla.
- Para cotizaciones de proveedores: Comparta desde el principio la referencia de la tabla de acabados superficiales para que se puedan estimar de manera realista el utillaje, el tiempo de ciclo, los acabados secundarios y la inspección.
Una tabla de acabados superficiales funciona mejor cuando sirve de apoyo a una conversación, en lugar de reemplazarla. Si la pieza es de carácter estético, pide placas de muestra o ejemplos anteriores. Si la pieza es funcional, pregunta cómo medirá y documentará el proveedor el acabado.
Errores comunes al utilizar las tablas de acabado de superficies
El primer error común es utilizar un valor de tabla sin especificar la norma o el parámetro. La expresión “acabado 32” puede entenderse en un taller, pero resultar ambigua en otro, especialmente entre diferentes regiones o sectores. Incluye siempre las unidades y el contexto.
El segundo error es considerar los grados SPI como meros valores de rugosidad. Los grados SPI describen categorías de acabado del molde, no solo la rugosidad medida de la pieza. El resultado del moldeado puede variar según la resina, el pigmento, el relleno, el acero del molde y el proceso de fabricación.
El tercer error es especificar un acabado que entre en conflicto con la geometría de la pieza. Las texturas profundas en las paredes verticales del molde pueden requerir un ángulo de desmoldeo adicional. Los acabados de alto brillo pueden dejar al descubierto hundimientos, líneas de flujo, rayones o líneas de soldadura que un acabado satinado suavizaría visualmente.
El cuarto error es aplicar un solo acabado a toda la pieza. Las caras ocultas, las áreas de cierre, las nervaduras, los salientes internos y las superficies funcionales pueden requerir especificaciones diferentes. Un mapa de superficies puede ahorrar costos y reducir las disputas.
El quinto error es basarse en una tabla de acabados superficiales en formato PDF que se encuentra en Internet sin confirmar que coincida con el proceso del proveedor. Las tablas son referencias útiles, pero el contrato de producción debe definir qué se inspeccionará y cómo se resolverán las discrepancias.
Prácticas recomendadas para una comunicación eficaz en la etapa final
Una buena comunicación sobre el acabado debe ser tanto técnica como visual. Cuanto más estético sea el requisito, más importante es mostrar ejemplos. Cuanto más funcional sea el requisito, más importante es definir las condiciones de medición.
Antes de dar a conocer un plano o una orden de compra, repasa estas preguntas con el equipo:
- ¿Cuál es el propósito del acabado: la apariencia, el tacto, la fricción, el sellado, la facilidad de limpieza o la resistencia al desgaste?
- ¿Qué superficies realmente deben cumplir con ese requisito?
- ¿El acabado se describe en una norma reconocida, en una tabla del proveedor o en una muestra aprobada?
- ¿Están redactadas con claridad las unidades, los parámetros y los nombres de los grados?
- ¿Se inspeccionará el acabado con instrumentos, mediante comparación visual o con ambos métodos?
- ¿El material permite obtener el acabado deseado?
- ¿Podría el acabado afectar el costo de las herramientas, el tiempo de entrega, el ángulo de desmoldeo, la expulsión o las operaciones secundarias?
- ¿Ha confirmado el proveedor que la especificación es viable y puede inspeccionarse?
Esta lista de verificación convierte una tabla de acabados superficiales de una referencia estática en una herramienta práctica de control de calidad. Ayuda a los equipos de diseño, compras, fabricación e inspección a tomar la misma decisión basándose en la misma información.
Conclusiones finales
Las normas de acabado superficial aclaran los requisitos de superficie, pero no son atajos intercambiables. Las normas ISO y ASME son útiles para medir la textura superficial, mientras que la tabla de acabado superficial de la SPI y otros sistemas de textura son referencias prácticas para el aspecto del plástico moldeado. Una tabla de conversión de acabados superficiales puede servir de puente entre la terminología, pero no debe sustituir a una especificación correcta, la revisión por parte del proveedor y la aprobación de muestras.
En caso de duda, define la superficie según su finalidad. Si la superficie debe ser hermética, evalúa su textura funcional. Si debe tener un aspecto de alta calidad, utiliza estándares visuales y muestras. Si debe ser accesible y uniforme, especifica únicamente las superficies y los niveles de acabado que realmente importan.
 English
 Afrikaans
 Arabic
 Bengali
 Catalan
 Chinese
 French
 Dutch (Belgium)
 Dutch
 German
 Czech
 Greek
 Hindi
 Japanese
 Italian
 Portuguese
 Spanish (Chile)
 Spanish (Colombia)
 Spanish (Argentina)
 Persian
 Estonian
 Albanian
 Russian
 Spanish (Peru)
 Indonesian
 Thai
 Vietnamese
 Georgian
 Korean
 Nepali
 Polish
 Ukrainian
 Malayalam
 Xhosa