 Wenzhou Kaixin Kaixin Metal Co, LTD
Zrozumienie norm dotyczących tabeli wykończeń powierzchni
Tabele wykończenia powierzchni pomagają inżynierom, kupcom, operatorom maszyn, konstruktorom form oraz zespołom ds. jakości opisać, jak powierzchnia powinna wyglądać i jak powinna się czuć w dotyku przed wyprodukowaniem części. Dobra tabela przekształca niejasne określenia, takie jak “gładka”, “matowa” czy “wypolerowana”, w wymiary, które można zmierzyć lub sprawdzić, co zmniejsza rozbieżności między zamierzeniami projektowymi a rzeczywistością produkcyjną. W niniejszym przewodniku wyjaśniono, na czym polega działanie norm dotyczących wykończenia powierzchni, jak odczytywać popularne formaty tabel oraz jak korzystać z tabeli przeliczeniowej wykończenia powierzchni, nie traktując wartości przybliżonych jako dokładnych odpowiedników.
Co właściwie ujednolica tabela wykończeń powierzchni?
Tabela klasyfikacji wykończeń powierzchni ujednolica terminologię stosowaną do opisu tekstury powierzchni, ale nie zawsze ujednolica proces produkcyjny która ją tworzy. W praktyce tabela wykończeń powierzchni może zawierać wartości chropowatości, klasy wizualne, metody polerowania, odniesienia do tekstur formowanych lub przeliczniki między systemami, dzięki czemu różne zespoły mogą uzgodnić swoje oczekiwania.
Najważniejsze jest to, że pojęcie “wykończenia powierzchni” wykracza poza jedną wartość liczbową. Normy techniczne często rozróżniają chropowatość, falistość i układ, ponieważ powierzchnia może jednocześnie wykazywać drobne ślady po narzędziach, szersze pofałdowania oraz wzór kierunkowy. Norma ASME B46.1 obejmuje zagadnienia związane z teksturą powierzchni, w tym chropowatość, falistość i ułożenie, natomiast norma ISO 21920 określa zasady, terminy i parametry dotyczące tekstury powierzchni opartej na profilu, stosowane w technicznej dokumentacji produktów. (webstore.ansi.org)
To rozróżnienie ma znaczenie, ponieważ dwie części mogą mieć podobną średnią wartość chropowatości, a mimo to wyglądać inaczej. Jedna z nich może wydawać się błyszcząca, ponieważ jej szczyty i doliny są płytkie i jednolite. Druga może rozpraszać światło, ponieważ kierunek ułożenia, głębokość tekstury lub materiał formowania zmieniają jej wygląd. Tabela wykończeń powierzchni stanowi dla zespołów wspólny punkt wyjścia, ale wymagania uzupełniają adnotacje do rysunku, metoda kontroli, materiał oraz proces zatwierdzania próbek.
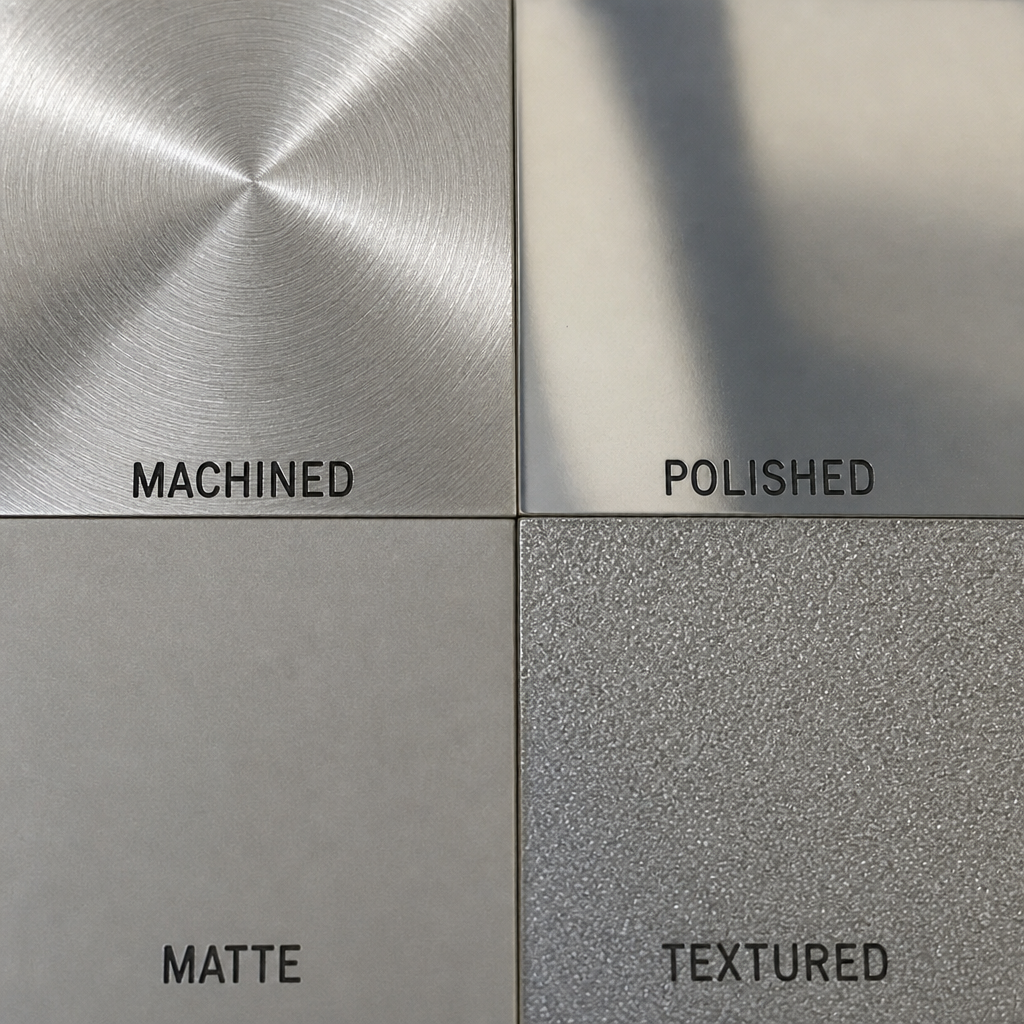
porównanie w zbliżeniu próbek o powierzchniach obrobionych, wypolerowanych, matowych i teksturowanych
Terminologia dotycząca wykończenia powierzchni, z której korzystają wykresy
Większość norm dotyczących wykończenia powierzchni zaczyna się od terminologii pomiarowej. Jeśli terminy te zostaną źle zrozumiane, tabela może wywołać fałszywe wrażenie precyzji. Najczęstszym błędem jest założenie, że każda wartość z tabeli da się idealnie przeliczyć na wartości w każdym innym systemie.
Chropowatość
Chropowatość opisuje drobne, gęsto rozmieszczone nierówności na powierzchni. Są one często spowodowane obróbką skrawaniem, szlifowaniem, polerowaniem, piaskowaniem, trawieniem lub fakturą wnęki formy. Chropowatość jest zazwyczaj parametrem, o którym mowa, gdy prosi się o tabelę wykończeń powierzchni, ponieważ można ją wyrazić za pomocą wartości takich jak Ra lub Rz.
Ra to średnia arytmetyczna chropowatości, co sprawia, że jest przydatna do ogólnych porównań. Jednak wartość Ra może nie odzwierciedlać różnic w wysokości szczytów, głębokości dolin oraz odstępach między nimi. W przypadku powierzchni funkcjonalnych, takich jak uszczelnienia, łożyska, połączenia ślizgowe lub obudowy o znaczeniu estetycznym, sama wartość Ra może nie oddawać w pełni wymagań dotyczących właściwości użytkowych.
Falistość
Falistość odnosi się do większych wahań powierzchni występujących na większych odległościach niż w przypadku chropowatości. Może wynikać z drgań, ugięcia maszyny, odkształceń spowodowanych obróbką cieplną, właściwości materiału podczas formowania lub problemów związanych z mocowaniem. Element może charakteryzować się niską wartością Ra, a mimo to nie spełniać wymagań wizualnych lub dotyczących szczelności, jeśli falistość jest nadmierna.
Właśnie dlatego normy dotyczące wykończenia powierzchni rozróżniają chropowatość od falistości. To rozróżnienie pomaga w rysunku technicznym wyjaśnić, czy chodzi o mikroteksturę, większe odchylenia kształtu, czy też o oba te czynniki.
Lay
Układ to dominujący kierunek wzoru na powierzchni. Na elemencie toczonym układ może być okrężny. Na elemencie frezowanym może on przebiegać wzdłuż ścieżki frezu. Na panelu dekoracyjnym z wykończeniem szczotkowanym układ może stanowić główną cechę wizualną.
W tabeli tekstur powierzchni mogą być przedstawione symbole układu lub przykłady, ponieważ kierunek układu wpływa na tarcie, przepływ płynów, współczynnik odbicia oraz wygląd. Jeśli kierunek układu ma znaczenie, należy to wyraźnie zaznaczyć, a nie zakładać na podstawie wartości chropowatości.
Główne normy dotyczące wykończenia powierzchni i systemy tabel
Normy dotyczące wykończenia powierzchni różnią się w zależności od branży i rodzaju części. W przypadku obróbki metali, formowanych tworzyw sztucznych, odlewów, powłok i elementów dekoracyjnych mogą obowiązywać różne zasady. Odpowiednia tabela to taka, która jest dostosowana do danego procesu, materiału i metody kontroli.
Normy ISO i ASME dotyczące tekstury powierzchni
Norma ISO 21920 stanowi część systemu geometrycznych specyfikacji produktów ISO i dotyczy oznaczania tekstury powierzchni w oparciu o profile, a także związanych z tym terminów i parametrów. Ma ona szczególne znaczenie w sytuacjach, gdy tekstura powierzchni musi być wyraźnie przedstawiona na rysunkach technicznych przy użyciu znormalizowanych symboli i definicji parametrów. (iso.org)
Norma ASME B46.1 jest powszechnie stosowana w północnoamerykańskim środowisku inżynierskim jako punkt odniesienia w zakresie wymagań dotyczących tekstury powierzchni. W opisie ANSI podano, że norma ASME B46.1-2019 obejmuje powierzchnie uzyskane za pomocą takich metod, jak szlifowanie, odlewanie, powlekanie, cięcie, trawienie, odkształcanie plastyczne, spiekanie, zużycie i erozja. (webstore.ansi.org)
Standardy te są najbardziej przydatne, gdy powierzchnię można zmierzyć przy użyciu określonych metod. Pomagają one zespołom uniknąć niejasnych wymagań poprzez określenie parametrów, wartości granicznych, długości odcinka pomiarowego oraz innych warunków niezbędnych do przeprowadzenia powtarzalnego pomiaru.
Tabela stopni chropowatości powierzchni SPI dla formowania wtryskowego
Tabela wykończeń powierzchni SPI jest powszechnie stosowana w przypadku części formowanych wtryskowo z tworzyw sztucznych. Podzielono w niej wykończenia form na takie kategorie, jak: polerowanie diamentowe o wysokim połysku, polerowanie papierowe o półpołysku, matowe wykończenie kamienne oraz teksturowane wykończenie piaskowane. W komercyjnych wykazach SPI zazwyczaj podaje się dwanaście klas, często oznaczonych literami od A-1 do D-3, wraz z typowymi zakresami chropowatości i metodami wykańczania.
Tabela wykończeń powierzchni SPI jest szczególnie przydatna, ponieważ wygląd formowanego tworzywa sztucznego zależy od powierzchni wnęki formy. Jeśli wnęka jest wypolerowana, poddana obróbce strumieniowo-ściernej lub ma teksturowaną powierzchnię, formowana część zazwyczaj odzwierciedla te cechy powierzchni, chociaż na ostateczny wygląd mogą wpływać również wybór żywicy, kolor, wypełniacze, stan formy oraz parametry przetwarzania.
Należy ostrożnie stosować oznaczenia SPI. Adnotacja typu “SPI B-2” jest bardziej przydatna niż opis “gładki czarny plastik”, jednak nadal warto dysponować fizyczną próbką, określonych warunkach oświetlenia podczas kontroli oraz uzgodnionymi dopuszczalnymi odchyleniami.
VDI, Mold-Tech i inne materiały referencyjne dotyczące tekstur
W przypadku niektórych elementów formowanych zamiast klas SPI stosuje się odniesienia do tekstur VDI, numery tekstur Mold-Tech lub własne oznaczenia tekstur. Systemy te są powszechnie stosowane, gdy wymagane są określone właściwości wizualne i dotykowe, a nie tylko wykończenie polerowane lub matowe. Wnętrza samochodów, elektronika użytkowa, obudowy urządzeń oraz powierzchnie uchwytów często wymagają kontrolowanego wzoru tekstury, a nie jedynie ogólnej wartości chropowatości.
Tekstura powierzchni wykres dla tych zastosowań mogą uwzględniać głębokość tekstury, zalecenia dotyczące nachylenia, wizualne oznaczenia lub uwagi dotyczące materiału. Ponieważ teksturowane powierzchnie mogą zablokować się w formie podczas wyrzucania, kąt nachylenia i geometria elementu stają się częścią rozważań dotyczących wykończenia, a nie oddzielnym, dodanym później elementem.
Najpopularniejsze rodzaje wykończeń powierzchni i ich znaczenie
Rodzaje wykończeń powierzchni często dzieli się według wyglądu, procesu wykonania lub funkcji. Praktyczna tabela wykończeń powierzchni powinna pomóc czytelnikom w powiązaniu tych grup z konkretnymi decyzjami projektowymi.
Wykończenia polerowane i lustrzane
Wykończenia polerowane stosuje się wtedy, gdy istotny jest wygląd, przezroczystość, łatwość czyszczenia lub niskie rozpraszanie światła. W formowaniu wtryskowym seria SPI A kojarzy się zazwyczaj z wykończeniami o wysokim połysku, uzyskiwanymi poprzez polerowanie diamentowe. W obróbce skrawaniem po cięciu lub szlifowaniu można zastosować polerowanie lub docieranie w celu zredukowania widocznych śladów po narzędziach.
Wykończenia te mogą być kosztowne lub czasochłonne, ponieważ wymagają starannego przygotowania narzędzi i kontroli wad. Mogą one również łatwiej ujawniać rysy, wgłębienia, linie spawania i zanieczyszczenia niż wykończenia matowe. Wybierając wykończenie o wysokim połysku, projektanci powinni rozważyć, czy materiał i geometria elementu pozwalają na uzyskanie pożądanego wyglądu.
Wykończenia półmatowe
Wykończenia półmatowe stanowią kompromis między estetyką a praktycznością. Mogą wyglądać elegancko, nie wymagając przy tym tak starannego wypolerowania formy, jak w przypadku wykończenia lustrzanego. Klasy SPI B są często wykorzystywane jako punkt odniesienia dla wykończeń półmatowych w systemach kart graficznych z tworzyw sztucznych formowanych.
Ten rodzaj wykończenia sprawdza się dobrze, gdy produkt ma wyglądać na schludny i dopracowany, ale nie wymaga powierzchni odbijającej światło. Może on również lepiej ukrywać drobne ślady użytkowania niż wykończenie o pełnym połysku.
Wykończenia matowe i satynowe
Wykończenia matowe i satynowe ograniczają odblaski i mogą sprawiać, że produkt wydaje się bardziej miękki w dotyku lub ma bardziej techniczny charakter. W przypadku wykończeń formowanych często do tej grupy zaliczają się wykończenia polerowane na kamień oraz lekko piaskowane. W obróbce metali podobne efekty wizualne można uzyskać poprzez piaskowanie kulkowe, szczotkowanie, przygotowanie do anodowania lub precyzyjne wykończenie ścierne.
Matowość nie oznacza automatycznie chropowatości. Powierzchnia może wyglądać na matową, ponieważ równomiernie rozprasza światło, nawet jeśli jej chropowatość jest kontrolowana. Dlatego też, gdy wygląd ma kluczowe znaczenie, należy łącznie stosować normy wizualne, próbki i wartości chropowatości.
Wykończenia teksturowane
Wykończenia teksturowane nadają powierzchni określony wzór lub charakterystyczną fakturę dotykową. Mogą one poprawiać przyczepność, ukrywać odciski palców, masować drobne wady kosmetyczne lub wspierać tożsamość wizualną marki. W przypadku elementów formowanych tekstura musi być dostosowana do nachylenia formy, przepływu żywicy, grubości ścianek oraz kierunku wyrzutu.
Głębokość tekstury ma znaczenie. Głębsza tekstura zazwyczaj wymaga większego skosu i bardziej starannego zaprojektowania formy, podczas gdy płytka tekstura może być łatwiejsza do odlewania, ale mniej skutecznie maskuje niedoskonałości.
Jak należy korzystać z tabeli przeliczeniowej dotyczącej wykończenia powierzchni?
Tabelę przeliczeniową dotyczącej chropowatości powierzchni należy traktować jako narzędzie porównawcze, a nie jako uniwersalny przelicznik. Może ona pomóc w przeliczeniu wartości Ra w mikrocalach na mikrometry, porównaniu numerów klas chropowatości lub przybliżeniu chropowatości SPI na podstawie zmierzonego zakresu chropowatości, ale nie gwarantuje identycznego wyglądu ani właściwości w różnych procesach.
Na przykład obrabiana powierzchnia metalowa o określonej wartości Ra może nie wyglądać tak samo jak formowana powierzchnia z tworzywa sztucznego o mniej więcej tej samej wartości Ra. Materiał inaczej odbija światło, struktura powierzchni może się różnić, a proces produkcyjny powoduje powstanie odmiennych kształtów szczytów i dolin. Przeliczanie wartości jest przydatne w komunikacji, ale weryfikacja nadal opiera się na pomiarach, kontroli jakości i próbkach.
Korzystając z tabeli przeliczeniowej wykończeń powierzchni, należy sprawdzić następujące szczegóły:
- Parametr poddawany konwersji: Należy sprawdzić, czy na wykresie zastosowano wartości Ra, Rz, RMS, klasę chropowatości, klasę SPI czy też inne wskaźniki.
- Układ miar: Należy odróżnić mikrometry od mikrocalów. Błąd w jednostkach miary może radykalnie zmienić wymagania.
- Kontekst procesu: Nie należy zakładać, że wykończenie formowane, szlifowane, toczone i piaskowane są wizualnie równoważne.
- Metoda kontroli: Na wyniki mogą mieć wpływ urządzenia pomiarowe, ustawienia progu odcięcia, stan sondy oraz kierunek pomiaru.
- Uwaga dostawcy: W wielu wykresach stosuje się typowe przedziały. Należy traktować je jako wartości planowe, chyba że dostawca uzna je za kryteria odbioru.
Praktyczny sposób określania wykończenia powierzchni na rysunkach
Najlepsza specyfikacja dotycząca wykończenia powierzchni powinna być na tyle szczegółowa, by można ją było skontrolować, a jednocześnie na tyle elastyczna, by umożliwić niezawodną produkcję. Powinna ona wskazywać dostawcy, co ma znaczenie: wygląd, chropowatość, tarcie, szczelność, łatwość czyszczenia, zużycie czy wrażenie związane z marką.
W przypadku części precyzyjnych rysunek techniczny może wymagać podania formalnego symbolu tekstury powierzchni, parametru chropowatości, wartości maksymalnej oraz obowiązującej normy. W przypadku formowanych elementów kosmetycznych rysunek może wymagać podania klasy SPI, odniesienia do tekstury, numeru płytki, mapy powierzchni oraz wymogu zatwierdzenia próbki. W przypadku elementów dekoracyjnych opis może wymagać podania lokalizacji wykończenia, kierunku słojów, koloru, powłoki oraz kryteriów oceny wizualnej.
Kompleksowa specyfikacja często obejmuje:
- Oznaczenie wykończenia, takie jak klasa SPI, wartość Ra czy numer tekstury.
- Powierzchnia, do której produkt ma zastosowanie, ponieważ nie każda powierzchnia elementu wymaga takiego samego wykończenia.
- Założenia dotyczące materiałów i procesów, zwłaszcza w przypadku tworzyw sztucznych, powłok i obróbki końcowej.
- Metoda kontroli, w tym to, czy wykończenie jest mierzone, poddawane kontroli wzrokowej czy też porównywane z próbką.
- Próbka zatwierdzająca, gdy wygląd ma większe znaczenie niż pojedyncza wartość liczbowa.
- Uwagi dotyczące wyjątków, takie jak ukryte powierzchnie, linie podziału, ślady wyrzutników, wlewki czy operacje dodatkowe.
Takie podejście pozwala uniknąć nadmiernej specyfikacji. Wymaganie najwyższej jakości wykończenia każdej powierzchni może zwiększyć nakłady związane z oprzyrządowaniem, czas polerowania, obciążenie związane z kontrolą jakości oraz ryzyko konieczności ponownej obróbki, nie poprawiając przy tym wyglądu elementu w miejscach, które użytkownicy faktycznie widzą lub dotykają.
Wybór odpowiedniego wykresu do danego zastosowania
Wybór odpowiedniej tabeli chropowatości powierzchni zależy od sposobu jej wykonania oraz kryteriów oceny jakości. Pojedyncza tabela chropowatości powierzchni w formacie PDF, którą można pobrać, może okazać się pomocna podczas szkoleń lub jako skrócone źródło informacji, jednak decyzje produkcyjne powinny opierać się na odpowiedniej normie, możliwościach dostawcy oraz planie kontroli.
Skorzystaj z poniższej listy kontrolnej:
- Do obrabianych elementów metalowych: Należy zacząć od wymagań dotyczących tekstury powierzchni określonych w normach ISO lub ASME, a następnie zdefiniować parametr, wartość i warunki kontroli.
- Do elementów formowanych wtryskowo z tworzyw sztucznych: W zależności od zamierzonego efektu estetycznego należy skorzystać z tabeli wykończeń powierzchni SPI, wytycznych VDI, tekstury Mold-Tech lub zatwierdzonej próbki.
- Do elementów odlewanych, kutych lub wytwarzanych metodą addytywną: Należy ustalić, czy rzeczywistym wymogiem jest chropowatość, porowatość, przygotowanie powłoki czy obróbka końcowa.
- Do powierzchni uszczelniających lub ślizgowych: Wyjdź poza kwestię wyglądu i określ parametry funkcjonalne, które mają wpływ na wydajność.
- Do powierzchni widocznych dla konsumentów: Należy uwzględnić próbki, warunki oświetleniowe, odległość oglądania oraz dopuszczalne wartości wad, kierując się przy tym danymi zawartymi w tabeli.
- W celu uzyskania oferty od dostawcy: Prosimy o jak najwcześniejsze przekazanie danych dotyczących tabeli powierzchni wykończeniowych, aby można było realistycznie oszacować wymagania dotyczące oprzyrządowania, czasu cyklu, dodatkowych operacji wykończeniowych oraz kontroli.
Tabela wykończeń powierzchni sprawdza się najlepiej, gdy stanowi uzupełnienie rozmowy, a nie jej zamiennik. Jeśli część ma charakter estetyczny, poproś o próbki lub wcześniejsze przykłady. Jeśli część pełni funkcję użytkową, zapytaj, w jaki sposób dostawca zamierza zmierzyć i udokumentować wykończenie.
Typowe błędy popełniane podczas korzystania z tabel wykończeń powierzchni
Pierwszym częstym błędem jest stosowanie wartości z tabeli bez podania nazwy normy lub parametru. Określenie “wykończenie 32” może być zrozumiałe w jednym zakładzie, ale niejednoznaczne w innym, zwłaszcza w różnych regionach lub branżach. Należy zawsze podawać jednostki miary i kontekst.
Drugim błędem jest traktowanie klas SPI wyłącznie jako wartości określających chropowatość. Klasy SPI opisują kategorie wykończenia formy, a nie tylko zmierzoną chropowatość elementu. Wygląd elementu formowanego może się różnić w zależności od żywicy, pigmentu, wypełniacza, stali formy oraz warunków przetwarzania.
Trzecim błędem jest wybór wykończenia, które koliduje z geometrią elementu. Głębokie tekstury na pionowych ściankach formy mogą wymagać dodatkowego nachylenia. Wykończenia o wysokim połysku mogą ujawniać wgłębienia, ślady przepływu, zadrapania lub linie zgrzewu, które wykończenie satynowe złagodziłoby wizualnie.
Czwartym błędem jest zastosowanie jednego rodzaju wykończenia na całej części. Ukryte powierzchnie, obszary odcięte, żebra, wewnętrzne występy i powierzchnie funkcjonalne mogą wymagać zastosowania różnych rozwiązań. Mapa powierzchni może pomóc obniżyć koszty i ograniczyć spory.
Piątym błędem jest poleganie na znalezionym w Internecie pliku PDF z tabelą wykończeń powierzchni bez upewnienia się, czy jest ona zgodna z procesem dostawcy. Tabele stanowią przydatne materiały referencyjne, jednak umowa produkcyjna powinna określać, co będzie podlegało kontroli oraz w jaki sposób będą rozstrzygane ewentualne spory.
Najlepsze praktyki zapewniające niezawodną komunikację na etapie wykończenia
Skuteczna komunikacja dotycząca wykończenia ma charakter zarówno techniczny, jak i wizualny. Im bardziej wymagania dotyczą wyglądu, tym ważniejsze jest przedstawienie przykładów. Im bardziej wymagania dotyczą funkcjonalności, tym ważniejsze jest określenie warunków pomiarowych.
Przed zatwierdzeniem rysunku lub zlecenia zakupu należy omówić z zespołem następujące kwestie:
- Jaki jest cel wykończenia: wygląd, wrażenie dotykowe, tarcie, uszczelnienie, łatwość czyszczenia czy odporność na zużycie?
- Które powierzchnie faktycznie muszą spełniać ten wymóg?
- Czy wykończenie jest opisane w uznanej normie, tabeli dostawcy lub zatwierdzonej próbce?
- Czy nazwy jednostek, parametrów i klas są zapisane w sposób jasny?
- Czy wykończenie zostanie sprawdzone za pomocą przyrządu, poprzez porównanie wizualne, czy też w obu tych sposobach?
- Czy materiał nadaje się do uzyskania zamierzonego wykończenia?
- Czy rodzaj wykończenia może mieć wpływ na koszty oprzyrządowania, czas realizacji, nachylenie formy, wyrzut lub operacje dodatkowe?
- Czy dostawca potwierdził, że zadanie jest wykonalne i możliwe do skontrolowania?
Ta lista kontrolna sprawia, że tabela wykończeń powierzchni przestaje być jedynie statycznym dokumentem referencyjnym, a staje się praktycznym narzędziem kontroli jakości. Pomaga zespołom projektowym, zakupowym, produkcyjnym i kontrolnym podejmować spójne decyzje w oparciu o te same informacje.
Najważniejsze wnioski
Normy dotyczące wykończenia powierzchni precyzują wymagania dotyczące powierzchni, ale nie są one zamiennymi skrótami. Normy ISO i ASME są przydatne w przypadku mierzonej tekstury powierzchni, natomiast tabela wykończeń powierzchni SPI oraz inne systemy tekstur stanowią praktyczne punkty odniesienia dla wyglądu formowanych elementów z tworzyw sztucznych. Tabela przeliczeniowa wykończeń powierzchni może pomóc w porozumieniu terminologicznym, ale nie powinna zastępować prawidłowego opisu, weryfikacji dostawcy ani zatwierdzenia próbki.
W razie wątpliwości należy określić powierzchnię na podstawie jej przeznaczenia. Jeśli powierzchnia ma zapewniać szczelność, należy ocenić jej właściwości użytkowe. Jeśli ma wyglądać ekskluzywnie, należy kierować się standardami wizualnymi i próbkami. Jeśli ma być przystępna cenowo i jednolita, należy określić tylko te powierzchnie i poziomy wykończenia, które naprawdę mają znaczenie.
 English
 Afrikaans
 Arabic
 Bengali
 Catalan
 Chinese
 French
 Dutch (Belgium)
 Dutch
 German
 Czech
 Greek
 Hindi
 Japanese
 Italian
 Portuguese
 Spanish (Chile)
 Spanish (Colombia)
 Spanish (Argentina)
 Persian
 Estonian
 Albanian
 Russian
 Spanish (Peru)
 Indonesian
 Thai
 Vietnamese
 Georgian
 Korean
 Nepali
 Polish
 Ukrainian
 Malayalam
 Xhosa