 ওয়েনঝৌ কাইক্সিন মেটাল কো., লিমিটেড
সারফেস ফিনিশ চার্ট মানদণ্ড বোঝা
সারফেস ফিনিশ চার্ট ইঞ্জিনিয়ার, ক্রেতা, মেশিনিষ্ট, মোল্ড মেকার এবং কোয়ালিটি টিমকে একটি পার্ট তৈরি করার আগে পৃষ্ঠটি দেখতে ও অনুভব করতে কেমন হবে তা বর্ণনা করতে সাহায্য করে। একটি ভালো চার্ট “স্মুথ,” “ম্যাটে” বা “পোলিশড” এর মতো অস্পষ্ট শব্দগুলোকে পরিমাপযোগ্য বা পরিদর্শনযোগ্য শর্তে রূপান্তরিত করে, যা ডিজাইনের উদ্দেশ্য ও উৎপাদনের বাস্তবতার মধ্যে বিভ্রান্তি কমিয়ে দেয়। এই গাইডে ব্যাখ্যা করা হয়েছে পৃষ্ঠ সমাপ্তি মানদণ্ডগুলি কীভাবে কাজ করে, সাধারণ চার্ট ফরম্যাটগুলি কীভাবে পড়তে হয়, এবং আনুমানিক মানগুলোকে সঠিক সমতুল্য হিসেবে না নিয়ে পৃষ্ঠ সমাপ্তি রূপান্তর চার্ট কীভাবে ব্যবহার করতে হয়।.
একটি সারফেস ফিনিশ চার্ট আসলে কী মান নির্ধারণ করে?
একটি পৃষ্ঠ সমাপ্তি চার্ট পৃষ্ঠের টেক্সচার বর্ণনা করতে ব্যবহৃত ভাষাকে মানসম্মত করে, তবে এটি সবসময় মানসম্মত করে না। উৎপাদন প্রক্রিয়া যা এটি তৈরি করে। বাস্তবে, একটি ফিনিশ সারফেস চার্টে রুক্ষতার মান, দৃশ্যমান গ্রেড, পালিশ করার পদ্ধতি, ছাঁচে তৈরি টেক্সচারের রেফারেন্স বা বিভিন্ন সিস্টেমের মধ্যে রূপান্তর দেখানো হতে পারে, যাতে বিভিন্ন দল প্রত্যাশা অনুযায়ী একমত হতে পারে।.
মূল বিষয় হল “সারফেস ফিনিশ” একটি মাত্র সংখ্যায় সীমাবদ্ধ নয়। প্রযুক্তিগত মানগুলো প্রায়ই খসখসেতা, ঢেউ খেলানো এবং বিন্যাসকে আলাদা করে, কারণ একটি পৃষ্ঠে সূক্ষ্ম সরঞ্জাম চিহ্ন, বড় ধরনের ঢেউ এবং দিকনির্দেশিত নকশা একসঙ্গে থাকতে পারে। ASME B46.1 পৃষ্ঠের টেক্সচার বিষয় যেমন রুফনেস, ওয়েভিনেস এবং লে-কে অন্তর্ভুক্ত করে, আর ISO 21920 প্রযুক্তিগত পণ্য ডকুমেন্টেশনের জন্য প্রোফাইল-ভিত্তিক পৃষ্ঠ টেক্সচারের নিয়ম, পরিভাষা এবং প্যারামিটার সংজ্ঞায়িত করে। (ওয়েবস্টোর.এএনএসআই.অর্গ)
এই পার্থক্যটি গুরুত্বপূর্ণ কারণ দুইটি অংশের গড় অমসৃণতার মান একই হতে পারে, তবুও চেহারা ভিন্ন দেখাতে পারে। একটি পৃষ্ঠ চকচকে দেখাতে পারে কারণ এর শীর্ষ ও উপত্যকাগুলো অগভীর এবং সামঞ্জস্যপূর্ণ। অন্যটি আলো ছড়িয়ে দিতে পারে কারণ লে-এর দিক, টেক্সচারের গভীরতা বা ছাঁচের উপাদান চেহারা পরিবর্তন করে। একটি পৃষ্ঠ সমাপ্তি চার্ট দলগুলোকে একটি সাধারণ সূচনা বিন্দু দেয়, তবে অঙ্কনের নোট, পরিদর্শন পদ্ধতি, উপাদান এবং নমুনা অনুমোদন প্রক্রিয়া এই প্রয়োজনীয়তা সম্পূর্ণ করে।.
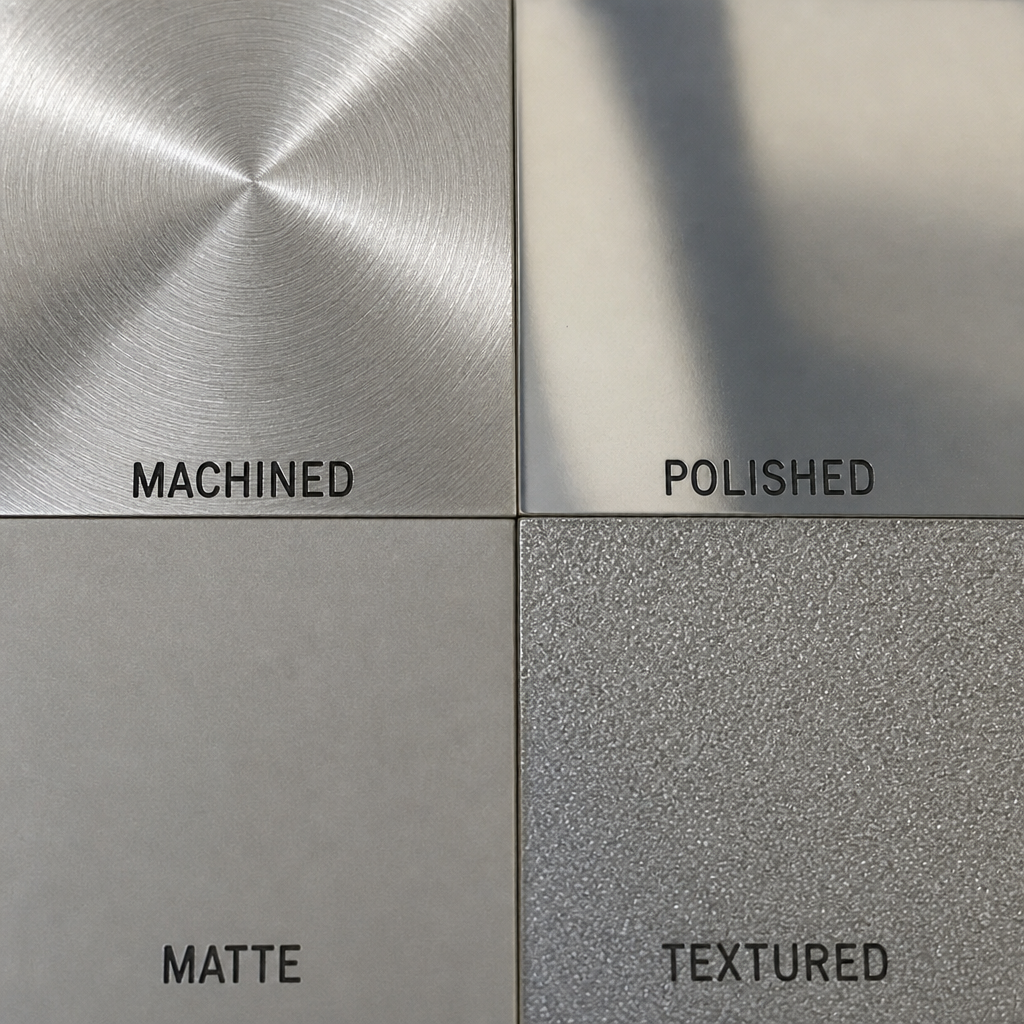
মেশিনকৃত, পালিশকৃত, ম্যাট এবং টেক্সচারযুক্ত পৃষ্ঠ নমুনাগুলির ঘনিষ্ঠ তুলনা
সারফেস ফিনিশ পরিভাষা যার ওপর চার্টগুলো নির্ভর করে
অধিকাংশ পৃষ্ঠ সমাপ্তি মানদণ্ড পরিমাপের ভাষা দিয়ে শুরু হয়। যদি এই পরিভাষাগুলো ভুলভাবে বোঝা হয়, তাহলে চার্টটি নির্ভুলতার একটি মিথ্যা ধারণা তৈরি করতে পারে। সবচেয়ে সাধারণ ভুল হল ধরে নেওয়া যে প্রতিটি চার্ট মান অন্য যেকোনো ব্যবস্থায় নিখুঁতভাবে রূপান্তরিত হয়।.
খসখসেতা
খসখসেতা একটি পৃষ্ঠে সূক্ষ্ম, ঘনিষ্ঠভাবে বিন্যস্ত অনিয়মিততাগুলিকে বর্ণনা করে। এগুলি প্রায়শই মেশিনিং, গ্রাইন্ডিং, পালিশিং, ব্লাস্টিং, এচিং বা ছাঁচের গহ্বরের টেক্সচারের কারণে সৃষ্টি হয়। পৃষ্ঠ সমাপ্তি চার্ট চাইলে সাধারণত খসখসেতাই সেই প্যারামিটার, কারণ এটি Ra বা Rz-এর মতো মান দ্বারা প্রকাশ করা যায়।.
Ra হল অ্যারিথমেটিক গড় রুক্ষতা, যা সাধারণ তুলনার জন্য উপযোগী। তবে Ra শীর্ষ উচ্চতা, উপত্যকা গভীরতা এবং ফাঁকের পার্থক্য লুকিয়ে রাখতে পারে। সীল, বেয়ারিং, স্লাইডিং ফিট বা কসমেটিক হাউজিংয়ের মতো কার্যকরী পৃষ্ঠের জন্য শুধুমাত্র Ra হয়তো পুরো কর্মক্ষমতা প্রয়োজনীয়তা বর্ণনা করতে পারে না।.
তরঙ্গতা
তরঙ্গতা হল পৃষ্ঠের বিস্তৃত পরিবর্তন, যা খসখসেতার তুলনায় দীর্ঘ ব্যবধানে ঘটে। এটি কম্পন, মেশিনের বাঁকানো, তাপ প্রক্রিয়াকরণের বিকৃতি, ছাঁচার আচরণ বা ফিক্সচার সংক্রান্ত সমস্যার কারণে হতে পারে। কোনো অংশের Ra মান যতই সূক্ষ্ম হোক না কেন, তরঙ্গতা অতিরিক্ত হলে তা দৃশ্যমান বা সীলমোহর সংক্রান্ত প্রয়োজনীয়তা পূরণে ব্যর্থ হতে পারে।.
এই কারণেই পৃষ্ঠ সমাপ্তি মানগুলো খসখসে ভাবকে ঢেউয়ের ভাব থেকে আলাদা করে। এই পৃথকীকরণ একটি ডায়াগ্রামকে স্পষ্ট করতে সাহায্য করে যে উদ্বেগ মাইক্রো-টেক্সচার, বৃহত্তর আকৃতির পরিবর্তন, নাকি উভয়ই।.
বিস্তার করো
লে হল পৃষ্ঠের নকশার প্রধান দিক। ঘূর্ণায়িত অংশে লে বৃত্তাকার হতে পারে। মিল করা অংশে এটি কাটার পথ অনুসরণ করতে পারে। ব্রাশ করা সজ্জামূলক প্যানেলে লে প্রধান দৃশ্যমান বৈশিষ্ট্য হতে পারে।.
একটি পৃষ্ঠ টেক্সচার চার্টে লে-চিহ্ন বা উদাহরণ দেখানো যেতে পারে, কারণ দিক ঘর্ষণ, তরল প্রবাহ, প্রতিফলন এবং চেহারাকে প্রভাবিত করে। যদি লে-দিক গুরুত্বপূর্ণ হয়, তবে তা র্যাফনেস মান থেকে অনুমান না করে স্পষ্টভাবে উল্লেখ করা উচিত।.
প্রধান পৃষ্ঠ সমাপ্তি মানদণ্ড এবং চার্ট সিস্টেমসমূহ
সারফেস ফিনিশ মানদণ্ড শিল্প ও অংশের ধরন অনুযায়ী ভিন্ন হয়। ধাতু মেশিনিং, ছাঁচে তৈরি প্লাস্টিক, ঢালাই করা অংশ, আবরণ এবং সজ্জামূলক অংশ—সবই ভিন্ন নিয়মাবলী অনুসরণ করতে পারে। সঠিক চার্ট হল সেইটি যা প্রক্রিয়া, উপাদান এবং পরিদর্শন পদ্ধতির সাথে মেলে।.
ISO এবং ASME পৃষ্ঠতল টেক্সচার মানসমূহ
ISO 21920 হল ISO জ্যামিতিক পণ্য স্পেসিফিকেশন সিস্টেমের একটি অংশ এবং এটি প্রোফাইল-ভিত্তিক পৃষ্ঠ টেক্সচার নির্দেশনা, পরিভাষা ও প্যারামিটারসমূহ নির্ধারণ করে। এটি বিশেষভাবে প্রাসঙ্গিক যখন পৃষ্ঠ টেক্সচারকে মানসম্মত প্রতীক ও প্যারামিটার সংজ্ঞা ব্যবহার করে প্রযুক্তিগত অঙ্কনে স্পষ্টভাবে প্রদর্শন করতে হয়।আইএসও.অর্গ)
ASME B46.1 উত্তর আমেরিকান প্রকৌশল প্রেক্ষাপটে পৃষ্ঠতল টেক্সচারের প্রয়োজনীয়তার জন্য ব্যাপকভাবে উল্লেখিত হয়। ANSI-এর তালিকায় ASME B46.1-2019-কে এমন পদ্ধতিতে উৎপাদিত পৃষ্ঠতলসমূহকে অন্তর্ভুক্ত বলে বর্ণনা করা হয়েছে যেমন ঘর্ষণ, ঢালাই, আবরণ, কাটিং, খোদাই, প্লাস্টিক বিকৃতি, সিন্টারিং, পরিধান এবং ক্ষয়।ওয়েবস্টোর.এএনএসআই.অর্গ)
এই মানদণ্ডগুলো তখনই সবচেয়ে কার্যকর হয় যখন কোনো পৃষ্ঠকে সুনির্দিষ্ট পদ্ধতিতে পরিমাপ করা যায়। এগুলো প্যারামিটার, কাটঅফ, মূল্যায়ন দৈর্ঘ্য এবং পুনরাবৃত্তিমূলক পরিমাপের জন্য প্রয়োজনীয় অন্যান্য শর্ত নির্দিষ্ট করে দলগুলোকে অস্পষ্ট প্রয়োজনীয়তা এড়াতে সাহায্য করে।.
ইনজেকশন মোল্ডিংয়ের জন্য SPI পৃষ্ঠ সমাপ্তি চার্ট
SPI পৃষ্ঠ সমাপ্তি চার্ট সাধারণত প্লাস্টিক ইনজেকশন মোল্ডেড অংশের জন্য ব্যবহৃত হয়। এটি ছাঁচের সমাপ্তিগুলোকে উচ্চ-চকচকে হীরার পালিশ, সেমি-চকচকে কাগজের পালিশ, ম্যাট পাথরের সমাপ্তি এবং টেক্সচার্ড ব্লাস্টেড সমাপ্তি ইত্যাদি বিভাগে ভাগ করে। বাণিজ্যিক SPI চার্ট রেফারেন্সে সাধারণত বারোটি গ্রেড দেখানো হয়, যেগুলো প্রায়শই A-1 থেকে D-3 লেবেল করা থাকে, সাথে সাধারণ খসখসেতার পরিসীমা এবং ফিনিশিং পদ্ধতি।.
একটি SPI পৃষ্ঠ সমাপ্তি চার্ট বিশেষভাবে উপকারী, কারণ ছাঁচে ঢালা প্লাস্টিকের চেহারা ছাঁচের গহ্বরের পৃষ্ঠের উপর নির্ভর করে। যদি গহ্বরটি পালিশ করা হয়, ব্লাস্ট করা হয় বা টেক্সচার করা হয়, তাহলে ছাঁচে ঢালা অংশ সাধারণত সেই পৃষ্ঠের বৈশিষ্ট্যই প্রতিফলিত করে, যদিও রজনের নির্বাচন, রঙ, ফিলার, সরঞ্জামের অবস্থা এবং প্রক্রিয়াকরণ পরামিতিগুলি চূড়ান্ত চেহারাকে প্রভাবিত করতে পারে।.
SPI কলআউটগুলো সাবধানে ব্যবহার করুন। “SPI B-2” এর মতো একটি নোট “স্মুথ ব্ল্যাক প্লাস্টিক” এর তুলনায় বেশি কার্যকর, তবে এর জন্য একটি ভৌত নমুনা, নির্দিষ্ট পরিদর্শন আলো এবং গ্রহণযোগ্য বৈচিত্র্য সম্পর্কে সম্মতি থাকাও উপকারী।.
ভিডিআই, মোল্ড-টেক এবং অন্যান্য টেক্সচার রেফারেন্স
কিছু ছাঁচে তৈরি অংশ SPI গ্রেডের পরিবর্তে VDI টেক্সচার রেফারেন্স, Mold-Tech টেক্সচার নম্বর বা মালিকানাধীন টেক্সচার প্লেক ব্যবহার করে। এই সিস্টেমগুলো তখনই সাধারণ, যখন প্রয়োজন শুধু পালিশ বা ম্যাট নয়, বরং দৃশ্যমান ও স্পর্শগত। অটোমোটিভ ইন্টিরিয়র, ভোক্তা ইলেকট্রনিক্স, যন্ত্রপাতির আবরণ এবং গ্রিপ পৃষ্ঠে প্রায়ই সাধারণ অমসৃণতার মানের পরিবর্তে নিয়ন্ত্রিত টেক্সচার প্যাটার্ন প্রয়োজন।.
একটি পৃষ্ঠের টেক্সচার এই অ্যাপ্লিকেশনগুলির জন্য চার্ট টেক্সচারের গভীরতা, খসড়া সুপারিশ, ভিজ্যুয়াল প্লেক বা উপকরণ সংক্রান্ত নোট দেখাতে পারে। যেহেতু টেক্সচারযুক্ত পৃষ্ঠগুলো ইজেকশনের সময় ছাঁচে আটকে যেতে পারে, ড্রাফট কোণ এবং অংশের জ্যামিতি ফিনিশ আলোচনার অংশ হয়ে ওঠে, আলাদা কোনো পরবর্তীতে ভাবনা নয়।.
সাধারণ পৃষ্ঠ সমাপ্তির ধরন এবং সেগুলোর অর্থ
সারফেস ফিনিশের ধরনগুলো প্রায়ই চেহারা, প্রক্রিয়া বা কার্যকারিতার ভিত্তিতে শ্রেণীবদ্ধ করা হয়। একটি ব্যবহারিক সারফেস ফিনিশ চার্ট পাঠকদের সেই গ্রুপগুলোকে বাস্তব ডিজাইন সিদ্ধান্তের সাথে সংযুক্ত করতে সাহায্য করা উচিত।.
চকচকে ও আয়না-সদৃশ ফিনিশ
দৃষ্টিনন্দনতা, স্বচ্ছতা, পরিষ্কারযোগ্যতা বা কম আলো ছড়িয়ে পড়া গুরুত্বপূর্ণ হলে পালিশ ফিনিশ ব্যবহার করা হয়। ইনজেকশন মোল্ডিং-এ SPI A পরিবার সাধারণত হীরার পালিশ করা উচ্চ-চকচকে ফিনিশের সাথে সম্পর্কিত। মেশিনিং-এ কাটিং বা গ্রাইন্ডিংয়ের পর দৃশ্যমান টুল মার্ক কমাতে পালিশিং বা ল্যাপিং ব্যবহার করা যেতে পারে।.
এই ফিনিশগুলো ব্যয়বহুল বা সময়সাপেক্ষ হতে পারে, কারণ এগুলোর জন্য সরঞ্জাম সাবধানে প্রস্তুত করা এবং ত্রুটি নিয়ন্ত্রণ করা প্রয়োজন। এগুলো ম্যাট ফিনিশের তুলনায় আঁচড়, ডুবো দাগ, ওয়েল্ড লাইন এবং দূষণ আরও সহজে প্রকাশ করতে পারে। উচ্চ-চকচকে ফিনিশ বেছে নেওয়ার সময় ডিজাইনারদের বিবেচনা করা উচিত যে উপাদান এবং অংশের জ্যামিতি কাঙ্ক্ষিত চেহারা সমর্থন করতে পারবে কি না।.
সেমি-গ্লস ফিনিশ
সেমি-গ্লস ফিনিশগুলো চেহারা ও ব্যবহারিকতার মধ্যে ভারসাম্য বজায় রাখে। এগুলো আয়না ফিনিশের মতো ছাঁচের পালিশের উচ্চ মান দাবি না করেই পরিশীলিত দেখাতে পারে। SPI B গ্রেডগুলো প্রায়শই ছাঁচে তৈরি প্লাস্টিক চার্ট সিস্টেমে সেমি-গ্লস রেফারেন্স হিসেবে ব্যবহৃত হয়।.
এই ধরনের ফিনিশ তখন ভালো কাজ করে যখন পণ্যটি পরিষ্কার এবং পরিকল্পনামাফিক দেখাতে হবে, কিন্তু প্রতিফলিত পৃষ্ঠের প্রয়োজন নেই। এটি হালকা ব্যবহারের দাগও সম্পূর্ণ চকচকে ফিনিশের তুলনায় আরও ভালোভাবে লুকিয়ে রাখতে পারে।.
ম্যাট এবং স্যাটিন ফিনিশ
ম্যাট এবং স্যাটিন ফিনিশ ঝলকানি কমায় এবং কোনো পণ্যকে আরও নরম বা আরও প্রযুক্তিগত অনুভূতি দিতে পারে। ছাঁচে ফিনিশিং-এ, স্টোন-পোলিশড এবং হালকা ব্লাস্টেড ফিনিশ প্রায়শই এই শ্রেণীতে পড়ে। ধাতুকার্যে, বিড ব্লাস্টিং, ব্রাশিং, অ্যানোডাইজিং প্রস্তুতি বা সূক্ষ্ম ঘর্ষণমূলক ফিনিশিং একই ধরনের দৃশ্যমান ফলাফল তৈরি করতে পারে।.
ম্যাট স্বয়ংক্রিয়ভাবে খসখসে হওয়ার মানে নয়। একটি পৃষ্ঠ আলোকে সমানভাবে ছড়িয়ে দেয় বলে ম্যাট দেখাতে পারে, যদিও এর খসখসেতা নিয়ন্ত্রিত থাকে। এজন্য যখন চেহারা গুরুত্বপূর্ণ, তখন ভিজ্যুয়াল স্ট্যান্ডার্ড, নমুনা এবং খসখসেতার মান একসঙ্গে ব্যবহার করা উচিত।.
টেক্সচারযুক্ত ফিনিশ
টেক্সচার্ড ফিনিশগুলো একটি পরিকল্পিত প্যাটার্ন বা স্পর্শগত অনুভূতি যোগ করে। এগুলো গ্রিপ উন্নত করতে পারে, আঙুলের ছাপ লুকিয়ে রাখতে পারে, ছোটখাটো নান্দনিক ত্রুটি ঢেকে রাখতে পারে, অথবা ব্র্যান্ডের ভিজ্যুয়াল আইডেন্টিটি সমর্থন করতে পারে। ছাঁচজাত অংশের ক্ষেত্রে, টেক্সচারটি ড্রাফ্ট, রেসিন প্রবাহ, প্রাচীরের পুরুত্ব এবং ইজেকশন দিকের সাথে সামঞ্জস্যপূর্ণ হতে হবে।.
টেক্সচারের গভীরতা গুরুত্বপূর্ণ। গভীর টেক্সচার সাধারণত আরও বেশি বাতাস প্রবাহ এবং আরও যত্নশীল ছাঁচ নকশা প্রয়োজন, যেখানে অগভীর টেক্সচার ছাঁচা সহজ হতে পারে কিন্তু দাগ-ছোপ লুকিয়ে রাখতে কম কার্যকর।.
সারফেস ফিনিশ রূপান্তর চার্ট কীভাবে পড়বেন?
একটি সারফেস ফিনিশ রূপান্তর চার্টকে তুলনা করার সরঞ্জাম হিসেবে ব্যবহার করা উচিত, সার্বজনীন অনুবাদক হিসেবে নয়। এটি মাইক্রোইনচে Ra-কে মাইক্রোমিটারে Ra-র সাথে সম্পর্ক স্থাপন করতে, রাফনেস গ্রেড নম্বরগুলো তুলনা করতে বা পরিমাপকৃত রাফনেস পরিসরের বিপরীতে SPI ফিনিশ আনুমানিক নির্ধারণ করতে সাহায্য করে, তবে বিভিন্ন প্রক্রিয়ার মধ্যে অভিন্ন চেহারা বা কর্মক্ষমতা নিশ্চিত করতে পারে না।.
উদাহরণস্বরূপ, একটি মেশিনকৃত ধাতব পৃষ্ঠের নির্দিষ্ট Ra মান থাকলেও তা একই আনুমানিক Ra মানের একটি ছাঁচে গড়া প্লাস্টিকের পৃষ্ঠের মতো নাও দেখাতে পারে। উপাদানটি আলোকে ভিন্নভাবে প্রতিফলিত করে, পৃষ্ঠের বিন্যাস ভিন্ন হতে পারে, এবং উৎপাদন প্রক্রিয়া শীর্ষ ও উপত্যকার আকৃতি ভিন্নভাবে তৈরি করে। রূপান্তর যোগাযোগের জন্য উপকারী, তবে যাচাইকরণ এখনও পরিমাপ, পরিদর্শন এবং নমুুনার ওপর নির্ভর করে।.
সারফেস ফিনিশ রূপান্তর চার্ট ব্যবহার করার সময়, এই বিবরণগুলি পরীক্ষা করুন:
- রূপান্তরিত হচ্ছে প্যারামিটারনিশ্চিত করুন যে চার্টে Ra, Rz, RMS, রুফনেস গ্রেড, SPI গ্রেড বা অন্য কোনো রেফারেন্স ব্যবহার করা হচ্ছে কি না।.
- ইউনিট সিস্টেমমাইক্রোমিটার এবং মাইক্রোইঞ্চের মধ্যে পার্থক্য করুন। একটি ইউনিটের ভুল প্রয়োজনীয়তাকে ব্যাপকভাবে পরিবর্তন করতে পারে।.
- প্রক্রিয়া প্রসঙ্গমোল্ডেড ফিনিশ, গ্রাউন্ড ফিনিশ, টার্নড ফিনিশ এবং ব্লাস্টেড ফিনিশকে দৃশ্যত সমতুল্য বলে ধরে নেবেন না।.
- পরিদর্শন পদ্ধতিপরিমাপ যন্ত্র, কাটঅফ সেটিংস, স্টাইলাসের অবস্থা এবং নমুনা সংগ্রহের দিক ফলাফলে প্রভাব ফেলতে পারে।.
- সরবরাহের নোটঅনেক চার্টে প্রচলিত পরিসর ব্যবহার করা হয়। সরবরাহকারী যদি সেগুলোকে গ্রহণযোগ্যতার মানদণ্ড হিসেবে সম্মত না হয়, তবে সেগুলোকে পরিকল্পনা মান হিসেবে বিবেচনা করুন।.
ড্রয়িং-এ পৃষ্ঠ সমাপ্তি নির্দিষ্ট করার একটি ব্যবহারিক উপায়
সর্বাধিক উপযুক্ত পৃষ্ঠ সমাপ্তি কলআউটটি এমনভাবে নির্দিষ্ট হতে হবে যাতে তা পরিদর্শন করা যায় এবং এতটাই নমনীয় হতে হবে যাতে তা নির্ভরযোগ্যভাবে উৎপাদন করা যায়। এটি সরবরাহকারীকে জানাতে হবে কোন বিষয়টি গুরুত্বপূর্ণ: চেহারা, খসখসেতা, ঘর্ষণ, সীলমোহর, পরিচ্ছন্নতার সহজতা, পরিধান বা ব্র্যান্ডের অনুভূতি।.
নির্ভুল যন্ত্রাংশের জন্য, একটি প্রযুক্তিগত অঙ্কনে আনুষ্ঠানিক পৃষ্ঠ টেক্সচার প্রতীক, রুক্ষতা পরামিতি, সর্বোচ্চ মান এবং প্রযোজ্য মানদণ্ড প্রয়োজন হতে পারে। ঢালাই করা প্রসাধনী অংশের জন্য, অঙ্কনে SPI গ্রেড, টেক্সচার রেফারেন্স, প্লেক নম্বর, পৃষ্ঠ মানচিত্র এবং নমুনা অনুমোদনের শর্ত থাকতে পারে। সজ্জামূলক অংশের জন্য, কলআউটে ফিনিশের অবস্থান, দানা দিক, রঙ, আবরণ এবং দেখার মানদণ্ড থাকতে পারে।.
একটি শক্তিশালী স্পেসিফিকেশনে প্রায়ই অন্তর্ভুক্ত থাকে:
- সমাপ্তি নির্ধারণ, যেমন SPI গ্রেড, Ra মান, বা টেক্সচার নম্বর।.
- প্রযোজ্য পৃষ্ঠ ক্ষেত্রফল, কারণ একটি অংশের প্রতিটি পৃষ্ঠের জন্য একই ফিনিশ প্রয়োজন হয় না।.
- উপকরণ ও প্রক্রিয়া অনুমানসমূহ, বিশেষ করে প্লাস্টিক, আবরণ এবং পরবর্তী প্রক্রিয়াকরণের জন্য।.
- পরিদর্শন পদ্ধতি, যার মধ্যে রয়েছে ফিনিশ পরিমাপ করা হয় কিনা, দৃশ্যত পরিদর্শন করা হয় কিনা, বা নমুনায় তুলনা করা হয় কিনা।.
- গ্রহণযোগ্য নমুনা, যখন একক সংখ্যাসূচক মানের চেয়ে চেহারা বেশি গুরুত্বপূর্ণ।.
- ব্যতিক্রমগুলির নোট, যেমন লুকানো পৃষ্ঠ, বিচ্ছেদ রেখা, ইজেক্টর চিহ্ন, গেট বা গৌণ প্রক্রিয়াকরণ।.
এই পদ্ধতি অতিরিক্ত নির্দিষ্টকরণ প্রতিরোধ করে। প্রতিটি পৃষ্ঠে প্রিমিয়াম ফিনিশ বাধ্যতামূলক করলে টুলিং প্রচেষ্টা, পালিশের সময়, পরিদর্শনের বোঝা এবং পুনঃকাজের ঝুঁকি বাড়ে, অথচ ব্যবহারকারীরা যে অংশটি প্রকৃতপক্ষে দেখেন বা স্পর্শ করেন, সেটি উন্নত হয় না।.
আপনার অ্যাপ্লিকেশনের জন্য সঠিক চার্ট নির্বাচন
সঠিক পৃষ্ঠ সমাপ্তি চার্ট নির্ভর করে পৃষ্ঠটি কীভাবে তৈরি হবে এবং সাফল্য কীভাবে পরিমাপ করা হবে তার উপর। একটি একক ডাউনলোডযোগ্য পৃষ্ঠ সমাপ্তি চার্ট পিডিএফ প্রশিক্ষণ বা দ্রুত রেফারেন্সের জন্য সহায়ক হতে পারে, তবে উৎপাদন সংক্রান্ত সিদ্ধান্তগুলি সঠিক মানদণ্ড, সরবরাহকারীর সক্ষমতা এবং পরিদর্শন পরিকল্পনার সাথে সংযুক্ত থাকা উচিত।.
এই নির্বাচন চেকলিস্টটি ব্যবহার করুন:
- যন্ত্রচালিত ধাতব অংশগুলির জন্যISO বা ASME পৃষ্ঠ টেক্সচারের প্রয়োজনীয়তা দিয়ে শুরু করুন, তারপর প্যারামিটার, মান এবং পরিদর্শন শর্তগুলি নির্ধারণ করুন।.
- প্লাস্টিক ইনজেকশন মোল্ডেড অংশগুলির জন্যসৌন্দর্যগত লক্ষ্য অনুযায়ী SPI পৃষ্ঠ সমাপ্তি চার্ট, VDI রেফারেন্স, Mold-Tech টেক্সচার বা অনুমোদিত নমুনা ব্যবহার করুন।.
- ঢালাই করা, ফোর্জ করা বা অ্যাডিটিভ প্রক্রিয়ায় তৈরি অংশগুলির জন্যনিশ্চিত করুন যে আসল প্রয়োজন রাফনেস, পোরোসিটি, কোটিং প্রস্তুতি, নাকি পোস্ট-প্রসেসিং।.
- সিল করার বা স্লাইডিং পৃষ্ঠের জন্য: বাহ্যিক চেহারার বাইরে গিয়ে কর্মক্ষমতাকে প্রভাবিত করে এমন কার্যকরী প্যারামিটার নির্ধারণ করুন।.
- দৃশ্যমান ভোক্তা পৃষ্ঠতলগুলির জন্যচার্ট রেফারেন্সের সাথে নমুনা, আলোর অবস্থা, দেখার দূরত্ব এবং ত্রুটির সীমা ব্যবহার করুন।.
- সরবরাহের জন্য উদ্ধৃতিটুলিং, চক্র সময়, দ্বিতীয় সমাপ্তি এবং পরিদর্শন বাস্তবসম্মতভাবে অনুমান করার জন্য ফিনিশ সারফেস চার্টের রেফারেন্স আগেভাগেই শেয়ার করুন।.
একটি পৃষ্ঠ সমাপ্তি চার্ট তখনই সবচেয়ে ভালো কাজ করে যখন এটি কথোপকথনকে সমর্থন করে, প্রতিস্থাপন করে না। যদি অংশটি শুধুমাত্র সৌন্দর্যগত হয়, নমুনা প্লেক বা পূর্ববর্তী উদাহরণগুলি দেখুন। যদি অংশটি কার্যকরী হয়, সরবরাহকারী কীভাবে সমাপ্তি পরিমাপ ও নথিভুক্ত করবে তা জিজ্ঞাসা করুন।.
সারফেস ফিনিশ চার্ট ব্যবহার করার সময় সাধারণ ভুল
প্রথম সাধারণ ভুল হল মান নির্ধারণী চার্ট ব্যবহার করা কিন্তু মানদণ্ড বা পরামিতি উল্লেখ না করা। “32 ফিনিশ” এক কর্মশালায় বোঝা গেলেও অন্যত্র তা অস্পষ্ট হতে পারে, বিশেষ করে বিভিন্ন অঞ্চল বা শিল্পক্ষেত্রে। সর্বদা একক এবং প্রাসঙ্গিক তথ্য অন্তর্ভুক্ত করুন।.
দ্বিতীয় ভুল হল SPI গ্রেডগুলোকে শুধুমাত্র খসখসেতার সংখ্যা হিসেবে বিবেচনা করা। SPI গ্রেডগুলো শুধুমাত্র পরিমাপকৃত অংশের খসখসেতা নয়, ছাঁচের ফিনিশিং বিভাগগুলো বর্ণনা করে। ছাঁচে তৈরি ফলাফল রজন, রঞ্জক, ফিলার, ছাঁচের ইস্পাত এবং প্রক্রিয়াজাতকরণ অনুযায়ী পরিবর্তিত হতে পারে।.
তৃতীয় ভুল হল এমন একটি ফিনিশ নির্ধারণ করা যা পার্টের জ্যামিতির সাথে সংঘর্ষ করে। উলম্ব মোল্ডের দেয়ালে গভীর টেক্সচার অতিরিক্ত ড্রাফ্টের প্রয়োজন হতে পারে। উচ্চ-গ্লস ফিনিশ সিঙ্ক, ফ্লো লাইন, আঁচড় বা ওয়েল্ড লাইনগুলো উন্মোচন করতে পারে, যেগুলো স্যাটিন ফিনিশ দৃশ্যত নরম করে দেখাত।.
চতুর্থ ভুল হল পুরো অংশে এক ধরনের ফিনিশ প্রয়োগ করা। লুকানো পৃষ্ঠ, বন্ধ এলাকা, রিব, অভ্যন্তরীণ বস্ এবং কার্যকরী পৃষ্ঠের জন্য ভিন্ন প্রয়োজনীয়তা থাকতে পারে। একটি সারফেস ম্যাপ খরচ বাঁচাতে এবং বিরোধ কমাতে সাহায্য করে।.
পঞ্চম ভুল হল অনলাইনে পাওয়া সারফেস ফিনিশ চার্ট পিডিএফ-এ নির্ভর করা, অথচ তা সরবরাহকারীর প্রক্রিয়ার সাথে মেলে কিনা যাচাই না করা। চার্টগুলো সহায়ক রেফারেন্স, তবে উৎপাদন চুক্তিতে নির্ধারণ করা উচিত কী কী পরিদর্শন করা হবে এবং মতবিরোধ কীভাবে সমাধান করা হবে।.
নির্ভরযোগ্য ফিনিশ যোগাযোগের সেরা অনুশীলনসমূহ
ভাল সমাপ্তি যোগাযোগ প্রযুক্তিগত এবং দৃশ্যগত উভয়ই। যত বেশি সৌন্দর্যগত চাহিদা, তত বেশি উদাহরণ দেখানো গুরুত্বপূর্ণ। যত বেশি কার্যকরী চাহিদা, তত বেশি পরিমাপের শর্ত নির্ধারণ করা গুরুত্বপূর্ণ।.
ড্রয়িং বা ক্রয় আদেশ প্রকাশের আগে, এই প্রশ্নগুলো দলের সাথে পর্যালোচনা করুন:
- ফিনিশের উদ্দেশ্য কী: চেহারা, স্পর্শের অনুভূতি, ঘর্ষণ প্রতিরোধ, সীলকরণ, পরিষ্কারযোগ্যতা, নাকি পরিধান প্রতিরোধ?
- কোন পৃষ্ঠগুলো আসলে এই শর্তের প্রয়োজন?
- ফিনিশ কি কোনো স্বীকৃত মান, সরবরাহকারীর চার্ট বা অনুমোদিত নমুনা দ্বারা বর্ণনা করা হয়েছে?
- ইউনিট, প্যারামিটার এবং গ্রেড নামগুলো কি স্পষ্টভাবে লেখা হয়েছে?
- ফিনিশ কি যন্ত্রের মাধ্যমে, দৃশ্যত তুলনা করে, নাকি উভয়ভাবেই পরিদর্শন করা হবে?
- উপকরণটি কি নির্ধারিত ফিনিশকে সমর্থন করে?
- ফিনিশ কি টুলিং খরচ, লিড টাইম, ড্রাফট, ইজেকশন বা সেকেন্ডারি অপারেশনে প্রভাব ফেলতে পারে?
- সরবরাহকারী কি নিশ্চিত করেছে যে কলআউট অর্জনযোগ্য এবং পরিদর্শনযোগ্য?
এই চেকলিস্ট একটি পৃষ্ঠ সমাপ্তি চার্টকে স্থির রেফারেন্স থেকে একটি ব্যবহারিক গুণগত মানের সরঞ্জামে পরিণত করে। এটি ডিজাইন, ক্রয়, উৎপাদন এবং পরিদর্শন দলগুলোকে একই তথ্য থেকে একই সিদ্ধান্ত নিতে সহায়তা করে।.
চূড়ান্ত উপসংহার
সারফেস ফিনিশ মানসমূহ পৃষ্ঠের প্রয়োজনীয়তাগুলো স্পষ্ট করে, তবে এগুলো একে অপরের বিকল্প হিসেবে ব্যবহার করার মতো সহজ উপায় নয়। ISO ও ASME মানসমূহ পরিমাপকৃত পৃষ্ঠের টেক্সচারের জন্য উপযোগী, আর SPI সারফেস ফিনিশ চার্ট ও অন্যান্য টেক্সচার সিস্টেম ছাঁচে তৈরি প্লাস্টিকের চেহারার জন্য ব্যবহারিক রেফারেন্স হিসেবে কাজ করে। একটি পৃষ্ঠ সমাপ্তি রূপান্তর চার্ট পরিভাষার মধ্যে সেতুবন্ধন করতে পারে, তবে এটি সঠিক কলআউট, সরবরাহকারী পর্যালোচনা এবং নমুনা অনুমোদনের বিকল্প হতে পারে না।.
সন্দেহে পড়লে, পৃষ্ঠটিকে তার উদ্দেশ্য অনুযায়ী সংজ্ঞায়িত করুন। যদি পৃষ্ঠটিকে সীল করতে হয়, কার্যকরী টেক্সচার পরিমাপ করুন। যদি এটিকে প্রিমিয়াম দেখাতে হয়, ভিজ্যুয়াল স্ট্যান্ডার্ড এবং নমুনা ব্যবহার করুন। যদি এটিকে সাশ্রয়ী এবং সামঞ্জস্যপূর্ণ হতে হয়, শুধুমাত্র সেই পৃষ্ঠ এবং ফিনিশ স্তরগুলো নির্দিষ্ট করুন যা সত্যিই গুরুত্বপূর্ণ।.
 English
 Afrikaans
 Arabic
 Bengali
 Catalan
 Chinese
 French
 Dutch (Belgium)
 Dutch
 German
 Czech
 Greek
 Hindi
 Japanese
 Italian
 Portuguese
 Spanish (Chile)
 Spanish (Colombia)
 Spanish (Argentina)
 Persian
 Estonian
 Albanian
 Russian
 Spanish (Peru)
 Indonesian
 Thai
 Vietnamese
 Georgian
 Korean
 Nepali
 Polish
 Ukrainian
 Malayalam
 Xhosa