 Wenzhou Kaixin Kaixin Metal Co, LTD
Pomiar średnicy zewnętrznej: narzędzia i techniki
Średnica zewnętrzna to odległość między dwoma punktami na zewnętrznej powierzchni obiektu o okrągłym kształcie, mierzona wzdłuż jego osi środkowej. Dokładny pomiar średnicy zewnętrznej ma znaczenie, gdy elementy muszą do siebie pasować, zapewniać szczelność, obracać się, przesuwać się, być gwintowane lub spełniać tolerancje określone w rysunku technicznym. W niniejszym przewodniku wyjaśniono główne narzędzia, praktyczne techniki oraz typowe pułapki związane z pomiarem rur, przewodów rurowych, elementów obrabianych, złączek gwintowanych i elementów szlifowanych.
Czym jest średnica zewnętrzna i dlaczego ma to znaczenie?
Średnica zewnętrzna, często określana skrótem OD, to całkowita szerokość zewnętrzna elementu cylindrycznego. Jeśli mierzy się od jednej krawędzi zewnętrznej prosto przez środek do przeciwnej krawędzi zewnętrznej, mierzy się średnicę zewnętrzną. Różni się to od średnicy wewnętrznej, która określa otwór wewnątrz rury lub przewodu, oraz od grubości ścianki, która opisuje materiał znajdujący się między powierzchnią wewnętrzną a zewnętrzną.
Wymiary zewnętrzne mają znaczenie, ponieważ wiele elementów projektuje się z uwzględnieniem sposobu, w jaki ich zewnętrzna powierzchnia współdziała z innym elementem. Wał może musieć pasować do łożyska. Rura może musieć pasować do złącza. Złączka gwintowana może musieć pasować do otworu z gwintem. Nawet niewielki błąd pomiarowy może prowadzić do luźnych połączeń, nadmiernego przylegania, nieszczelnych połączeń, drgań lub braku przydatności części.
W codziennej pracy wymagana dokładność zależy od konkretnego zastosowania. Do zgrubnej kontroli instalacji hydraulicznej wystarczy taśma miernicza lub suwmiarka. Natomiast w przypadku wału obrobionego maszynowo, czopu łożyska lub elementu przygotowanego poprzez szlifowanie średnicy zewnętrznej może być konieczne użycie mikrometru, kontrolowanej temperatury oraz wykonanie wielu pomiarów na całym obwodzie.
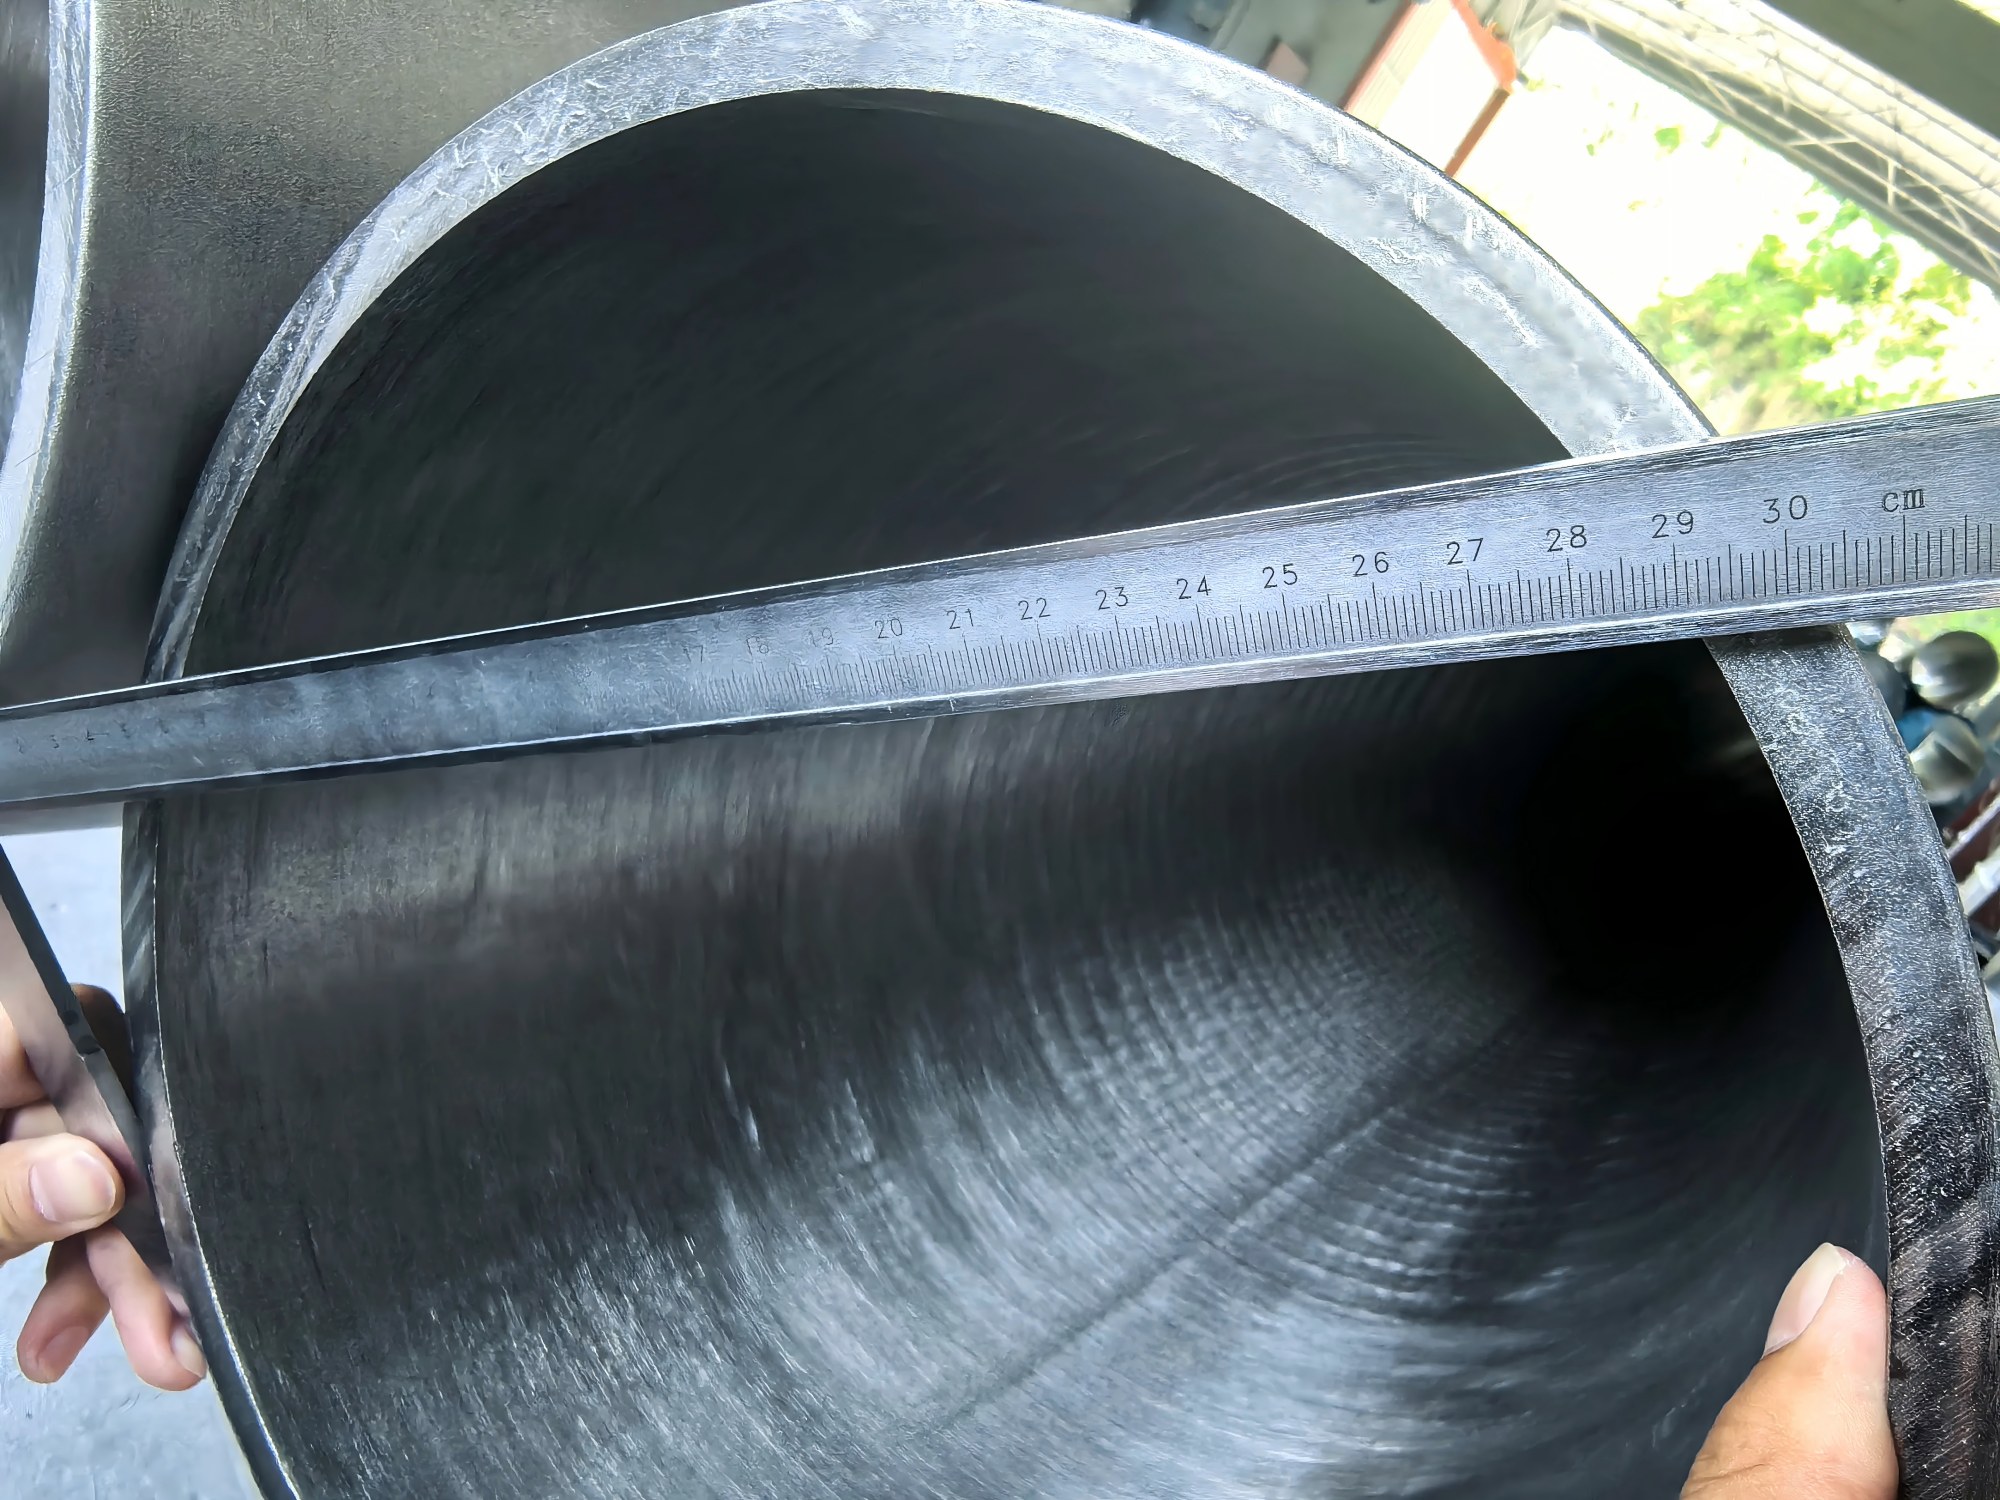
technik mierzący rurę bezszwową za pomocą suwmiarki
Podstawowe narzędzia do pomiaru średnicy zewnętrznej
Wybór odpowiedniego przyrządu pomiarowego zależy od rozmiaru elementu, tolerancji, jakości wykończenia powierzchni oraz od tego, czy element jest sztywny, elastyczny, gwintowany czy obrotowy. Należy zacząć od najprostszego przyrządu, który pozwala osiągnąć wymaganą dokładność, a następnie przejść do bardziej precyzyjnego sprzętu, gdy wymaga tego tolerancja.
Suwmiarki do ogólnych pomiarów średnicy zewnętrznej
Suwmiarki cyfrowe, z tarczą i z noniuszem należą do najczęściej stosowanych narzędzi do pomiaru średnicy zewnętrznej. Są szybkie, wszechstronne i przydatne w przypadku rur, przewodów rurowych, prętów, elementów złącznych, złączek oraz wielu elementów toczonych. Aby zmierzyć średnicę zewnętrzną, należy umieścić zewnętrzne szczęki prostopadle na części, wywrzeć lekki, równomierny nacisk i odczytać wynik z wyświetlacza lub skali.
Suwmiarki doskonale nadają się do kontroli, identyfikacji i pomiarów w warsztacie, ale nie zawsze są najlepszym wyborem w przypadku wąskich tolerancji. Na odczyt mogą wpływać takie czynniki, jak ustawienie szczęk, nacisk dłoni, zanieczyszczenia, zadziory oraz niewielkie przechylenie. W przypadku prac wymagających ścisłej tolerancji krytyczne wymiary należy potwierdzić za pomocą mikrometru.
Mikrometry do pomiarów precyzyjnych
Mikrometry zewnętrzne są przeznaczone do bardziej precyzyjnego pomiaru średnicy zewnętrznej. Oporniki stykają się z przeciwległymi stronami elementu, a mechanizm zapadkowy lub tuleja cierna pomaga wywierać stałą siłę pomiarową. Dzięki temu mikrometry te sprawdzają się szczególnie dobrze w przypadku wałów, sworzni, tulei oraz elementów, w których istotne znaczenie mają okrągłość i tolerancja.
Należy używać mikrometru dostosowanego do zakresu wymiarów danej części. Mikrometr o zakresie pomiarowym 0–1 cala nie pozwala na pomiar średnicy zewnętrznej wynoszącej 2 cale, a duży mikrometr może być niewygodny w użyciu w przypadku małych części. Przed wykonaniem krytycznych pomiarów należy zawsze sprawdzić zerowanie lub zweryfikować wynik za pomocą wzorca.
Taśmy OD i taśmy pomiarowe do dużych cylindrów
W przypadku dużych rur, zbiorników, zwojów lub rurek miarka do pomiaru średnicy może okazać się bardziej praktyczna niż suwmiarka. Miarki te owija się wokół obwodu i przeliczają obwód na średnicę. Są przydatne, gdy element jest zbyt duży, by zmieścił się w szczękach suwmiarki ręcznej, lub gdy dostęp do niego jest ograniczony.
Taśma musi przylegać płasko, prostopadle do osi i nie może być skręcona. Każdy kąt, zanieczyszczenie, nagromadzenie powłoki lub odkształcenie elementu może wpłynąć na wynik. W przypadku elastycznych rurek lub elementów o cienkich ściankach należy unikać zbyt mocnego naciągania, aby taśma nie zniekształciła kształtu.
Specjalistyczne narzędzia do produkcji i kontroli jakości
W warunkach produkcji wielkoseryjnej lub wymagającej wysokiej precyzji producenci mogą korzystać z przyrządów pomiarowych typu „snap gauge”, pierścieniowych, pneumatycznych, mikrometrów laserowych, komparatorów optycznych lub maszyn współrzędnościowych. Narzędzia te pozwalają ograniczyć odchylenia wynikające z pracy operatora i przyspieszyć proces kontroli. Są one szczególnie przydatne, gdy konieczne jest wielokrotne sprawdzanie średnicy zewnętrznej lub gdy geometria, stożkowatość i okrągłość mają równie duże znaczenie jak średnica nominalna.
Jak prawidłowo zmierzyć średnicę zewnętrzną?
Aby prawidłowo zmierzyć średnicę zewnętrzną, należy użyć czystego, skalibrowanego przyrządu, przyłożyć go do rzeczywistych zewnętrznych krawędzi elementu, utrzymywać przyrząd prostopadle do linii środkowej oraz wykonać więcej niż jeden odczyt. Pojedynczy pomiar może nie wykryć owalności, stożkowatości, zadziorów lub uszkodzeń powierzchni, dlatego właściwa technika jest równie ważna jak sam przyrząd.
Postępuj zgodnie z poniższą praktyczną instrukcją:
- Oczyść element i narzędzie. Należy usunąć wióry, osady oleju, kurz, resztki taśmy, płatki rdzy i zadziory. Nawet niewielka cząstka, która utknęła pod szczęką zacisku lub kowadłem mikrometru, może spowodować fałszywie zawyżony odczyt.
- Sprawdź przyrząd pomiarowy. Wyzeruj suwmiarkę, sprawdź mikrometr przy użyciu wzorca lub sprawdź, czy taśma do pomiaru średnicy zewnętrznej nie jest uszkodzona. Nie zakładaj, że narzędzie, które upadło, nadal jest dokładne.
- Zmierz odległość w poprzek elementu. Trzeba utrzymywać szczęki suwmiarki lub kowadła mikrometru prostopadle do osi cylindra. Jeśli przyrząd jest ustawiony pod kątem, odczyt może być większy niż rzeczywista średnica zewnętrzna.
- Należy wywierać stały nacisk. Zbyt duża siła może spowodować wygięcie zacisków lub zgniecenie miękkich materiałów. Zbyt mała siła może spowodować powstanie szczelin między narzędziem a elementem.
- Wykonaj pomiary w kilku miejscach. Należy dokonywać pomiarów w różnych miejscach wzdłuż długości oraz w różnych pozycjach zegarowych na obwodzie. Pomaga to wykryć zwężenie, owalność lub lokalne uszkodzenia.
- Zapisz metodę wraz z wynikiem. Przydatna notatka powinna zawierać wartość pomiarową, użyte narzędzie, jednostki miary, położenie na elemencie oraz wszelkie widoczne cechy, takie jak powłoka, gwinty czy zużycie.
W przypadku elementów wymagających wysokiej precyzji należy również uwzględnić temperaturę. Metal rozszerza się i kurczy pod wpływem zmian temperatury, a pomiar rozgrzanego elementu bezpośrednio po obróbce skrawaniem lub szlifowaniu może prowadzić do wprowadzenia w błąd.
Rozmiary rur i gwintów nie zawsze odpowiadają dosłownemu średnicy zewnętrznej (OD)
Jednym z najczęstszych źródeł nieporozumień jest założenie, że nominalna średnica rury odpowiada jej rzeczywistej średnicy zewnętrznej. W wielu systemach rurowych nazwa rury nie pokrywa się z jej zmierzoną średnicą zewnętrzną. Dlatego też sformułowania takie jak „2 średnice zewnętrzne rury PCV” lub „4 cale średnicy zewnętrznej rury PCV” mogą zaskakiwać osoby, które oczekują, że zmierzony rozmiar będzie dokładnie odpowiadał oznaczeniu na etykiecie.
W przypadku standardowych rur PVC o rozmiarach IPS średnica zewnętrzna jest ustalona na podstawie rozmiaru nominalnego. Rura PVC o średnicy 2 cali ma zazwyczaj średnicę zewnętrzną wynoszącą około 2,375 cala, natomiast rura PVC o średnicy 4 cali ma zazwyczaj średnicę zewnętrzną wynoszącą około 4,500 cala. Grubość ścianki może się różnić w zależności od klasy grubości ścianki, ale średnica zewnętrzna odpowiadająca rozmiarowi nominalnemu jest zazwyczaj wymiarem odniesienia stosowanym w przypadku kształtek.
Gwinty NPT powodują inny rodzaj niejasności. Rozmiary NPT są nominalne rura rozmiary gwintów, a nie zwykłe pomiary zewnętrzne wynikające z nazwy. Na przykład średnica zewnętrzna gwintu 3 8 NPT jest często podawana jako około 0,675 cala przy gwint zewnętrzny średnica główna, natomiast średnica zewnętrzna gwintu 1 8 NPT jest często podawana jako około 0,405 cala. Ponieważ gwinty NPT są stożkowe, dokładny odczyt zależy od tego, w którym miejscu gwintu dokonuje się pomiaru oraz jakiej normy lub przyrządu pomiarowego się używa.
Podczas identyfikacji rur lub złączek nie należy polegać wyłącznie na etykiecie. Należy zmierzyć średnicę zewnętrzną, sprawdzić, czy dany element jest rurą, rurką, wężem czy złączką gwintowaną, a następnie porównać go z odpowiednią normą dla danego typu produktu.
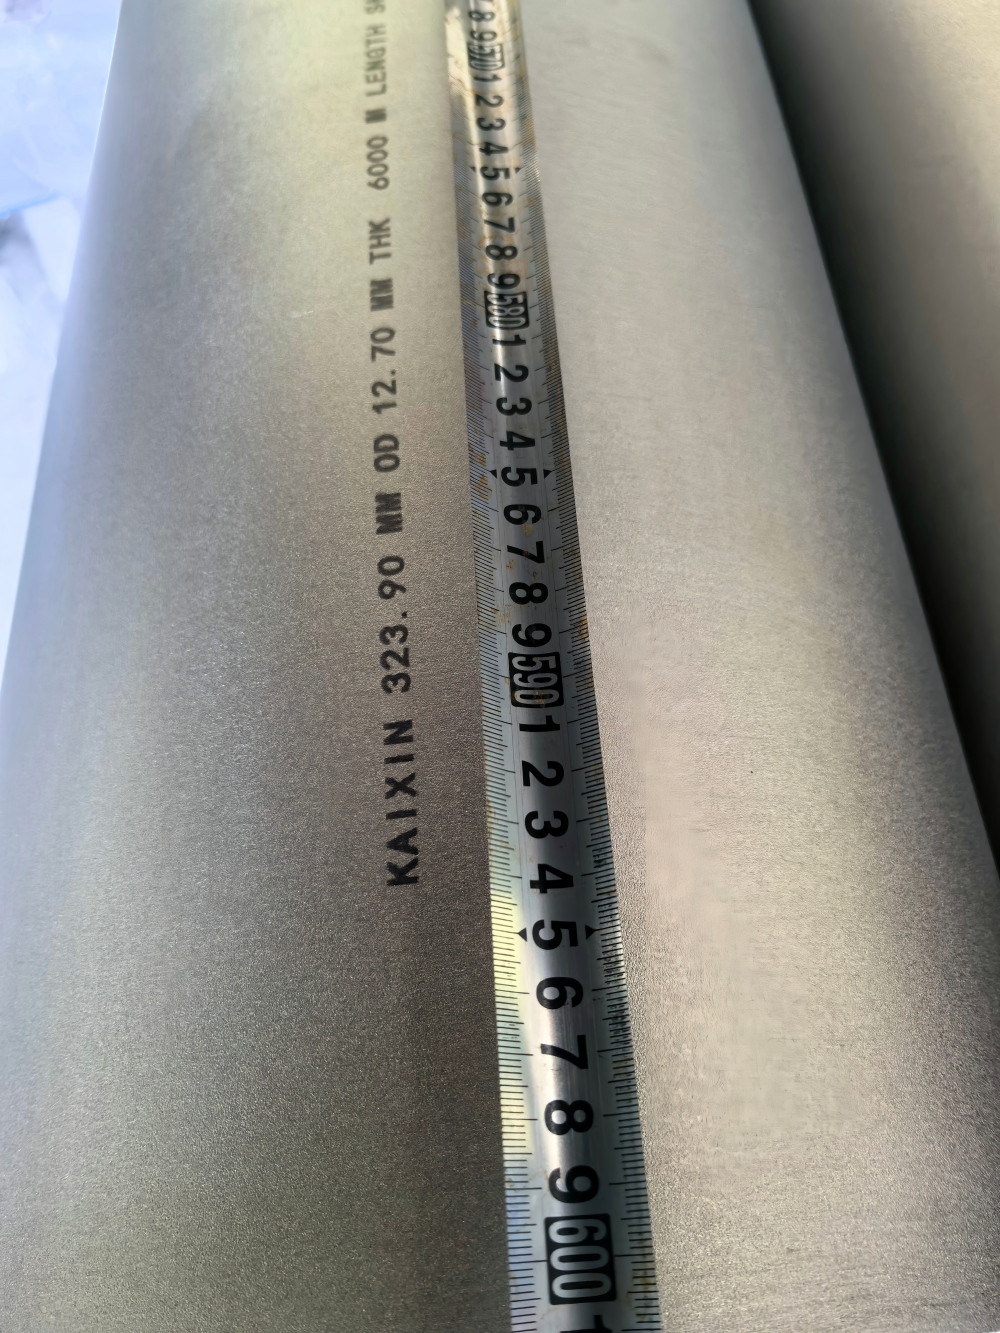
Różne rury ze stali nierdzewnej i złączki gwintowane przygotowane do pomiaru
Szlifowanie średnicy zewnętrznej i obróbka wykańczająca
Szlifowanie średnicy zewnętrznej to proces obróbki służący do wykańczania zewnętrznej powierzchni elementów cylindrycznych. Pozwala on poprawić wymiary, okrągłość, prostoliniowość oraz jakość wykończenia powierzchni w przypadkach, gdy sama obróbka tokarska nie jest wystarczająca. Typowymi przykładami są wały, rolki, czopy łożyskowe, sworznie oraz tuleje precyzyjne.
Podczas szlifowania na wymiar zewnętrzny (OD) należy kontrolować pomiary, ponieważ proces ten polega na usuwaniu niewielkich ilości materiału. Operatorzy często sprawdzają wymiary przed rozpoczęciem szlifowania, podczas przejść zgrubnych oraz ponownie podczas szlifowania wykańczającego. Celem nie jest jedynie osiągnięcie konkretnej wartości, ale utrzymanie elementu w granicach tolerancji, unikając jednocześnie stożkowatości, odkształceń termicznych, śladów drgań oraz złej jakości wykończenia powierzchni.
Do dobrych praktyk należy pozostawienie elementu do ostygnięcia przed kontrolą końcową, pomiar w wielu punktach oraz sprawdzenie okrągłości, jeśli wymaga tego dane zastosowanie. Element może wykazywać prawidłową średnicę zewnętrzną w jednym położeniu, a mimo to być wypukły lub zwężający się. W przypadku pasowań krytycznych kontrola końcowa powinna uwzględniać zgodność z wymaganiami rysunku technicznego, a nie opierać się wyłącznie na jednej wartości średnicy.
Wybór odpowiedniej techniki do danego zadania
Najlepszą metodą pomiaru średnicy zewnętrznej jest ta, która jest dostosowana do tolerancji, materiału i celu pomiaru. Szybka kontrola identyfikacyjna i kontrola końcowa precyzyjnie szlifowanego wału nie powinny odbywać się z zachowaniem tego samego poziomu kontroli.
Korzystaj z poniższej listy kontrolnej przy wyborze metody:
- W celu zgrubnej identyfikacji: użyj linijki, taśmy mierniczej lub suwmiarki, a następnie porównaj wynik z wartością znaną tabela rozmiarów lub rysunek.
- Ogólne wymiary sklepu: należy użyć suwmiarki z czystymi szczękami i powtórzyć pomiar, aby potwierdzić spójność wyników.
- W przypadku wąskich tolerancji: należy użyć zewnętrznego mikrometru, sprawdzić jego kalibrację i wykonać pomiary w kilku pozycjach zegara.
- W przypadku dużych butli: należy użyć taśmy do pomiaru średnicy zewnętrznej lub specjalistycznego sprzętu pomiarowego przeznaczonego do dużych średnic.
- W przypadku elementów miękkich lub elastycznych: Podczas pomiaru należy wywierać niewielki nacisk i unikać zniekształcania kształtu.
- W przypadku elementów gwintowanych: dokładnie zmierzyć, a następnie sprawdzić przy użyciu odpowiedniej normy dotyczącej gwintów, sprawdzianu skoku gwintu lub pasującej części.
- W przypadku elementów surowych lub obrobionych: w przypadku, gdy dopasowanie ma kluczowe znaczenie, należy sprawdzić średnicę, okrągłość, stożkowatość oraz stan powierzchni.
Typowe błędy prowadzące do nieprawidłowych odczytów OD
Wiele problemów związanych z pomiarem średnicy zewnętrznej wynika raczej z techniki pomiaru niż z samego narzędzia. Pomiar w obecności zadziorów, zanieczyszczeń, osadów powłok galwanicznych, farby lub uszkodzonych gwintów może sprawić, że element będzie wydawał się większy niż w rzeczywistości. Pomiar gorącej części, elastycznej rurki lub rury o nieregularnym przekroju w tylko jednym miejscu może również dać wynik, który wygląda na precyzyjny, ale nie jest wiarygodny.
Kolejnym częstym błędem jest mylenie konwencji dotyczących rur, przewodów rurowych i gwintów. Przewody rurowe są często określane na podstawie rzeczywistej średnicy zewnętrznej, podczas gdy rury są zazwyczaj identyfikowane na podstawie rozmiaru nominalnego. W przypadku gwintów należy uwzględnić skok, stożek i stopień zazębienia. Jeśli element ma pasować do innego komponentu, należy sprawdzić zarówno zmierzoną średnicę zewnętrzną, jak i system wymiarowania, na którym się opiera.
Nawyk rzetelnego pomiaru
Dokładny pomiar średnicy zewnętrznej to powtarzalny nawyk: należy oczyścić powierzchnie, dobrać odpowiednie narzędzie, prawidłowo je ustawić, wykonać pomiar więcej niż raz oraz zinterpretować wynik w oparciu o odpowiednią normę. Ten nawyk sprawdza się niezależnie od tego, czy sprawdzasz rurę z PVC, identyfikujesz złączkę NPT, kontrolujesz wał obrabiany maszynowo, czy też monitorujesz proces szlifowania średnicy zewnętrznej.
Gdy dokładność dopasowania ma znaczenie, nie zadowalaj się tym, że “prawie pasuje”. Dokładny pomiar pozwala podejmować lepsze decyzje, zmniejsza liczbę niedopasowanych części i daje większą pewność, że element będzie działał zgodnie z przeznaczeniem.
 English
 Afrikaans
 Arabic
 Bengali
 Catalan
 Chinese
 French
 Dutch (Belgium)
 Dutch
 German
 Czech
 Greek
 Hindi
 Japanese
 Italian
 Portuguese
 Spanish (Chile)
 Spanish (Colombia)
 Spanish (Argentina)
 Persian
 Estonian
 Albanian
 Russian
 Spanish (Peru)
 Indonesian
 Thai
 Vietnamese
 Georgian
 Korean
 Nepali
 Polish
 Ukrainian
 Malayalam
 Xhosa