 Wenzhou Kaixin Kaixin Metal Co, LTD
Pengukuran Diameter Luar: Alat dan Teknik
Diameter luar adalah jarak melintasi bagian luar suatu benda berbentuk bulat, yang diukur melalui garis tengahnya. Pengukuran diameter luar yang akurat sangat penting ketika komponen harus saling pas, menyegel, berputar, meluncur, berulir, atau memenuhi toleransi gambar. Panduan ini menjelaskan alat-alat utama, teknik praktis, dan kesalahan umum yang sering terjadi dalam mengukur pipa, tabung, komponen mesin, sambungan berulir, dan komponen yang telah digiling.
Apa itu diameter luar, dan mengapa hal itu penting?
Diameter luar, yang sering disingkat menjadi OD, adalah lebar luar keseluruhan dari suatu bagian berbentuk silinder. Jika Anda mengukur dari satu tepi luar secara lurus melalui pusat hingga ke tepi luar yang berlawanan, Anda sedang mengukur diameter luar. Hal ini berbeda dengan diameter dalam, yang mengukur lubang di dalam tabung atau pipa, serta ketebalan dinding, yang menggambarkan bahan di antara permukaan dalam dan luar.
OD sangat penting karena banyak komponen dirancang berdasarkan interaksi permukaan luarnya dengan komponen lain. Sebuah poros mungkin harus pas masuk ke dalam bantalan. Sebuah pipa mungkin harus pas masuk ke dalam sambungan. Sebuah sambungan berulir mungkin harus cocok dengan lubang yang telah diberi ulir. Bahkan kesalahan pengukuran sekecil apa pun dapat menyebabkan sambungan yang longgar, gesekan berlebih, sambungan bocor, getaran, atau komponen yang harus dibuang.
Untuk pekerjaan sehari-hari, tingkat akurasi yang dibutuhkan bergantung pada jenis aplikasinya. Pemeriksaan kasar pada instalasi pipa mungkin hanya memerlukan pita pengukur atau jangka sorong. Sebaliknya, poros hasil pemesinan, jurnal bantalan, atau komponen yang telah melalui proses penggerindaan diameter luar mungkin memerlukan mikrometer, pengaturan suhu yang terkontrol, serta beberapa kali pengukuran di sekeliling lingkarnya.
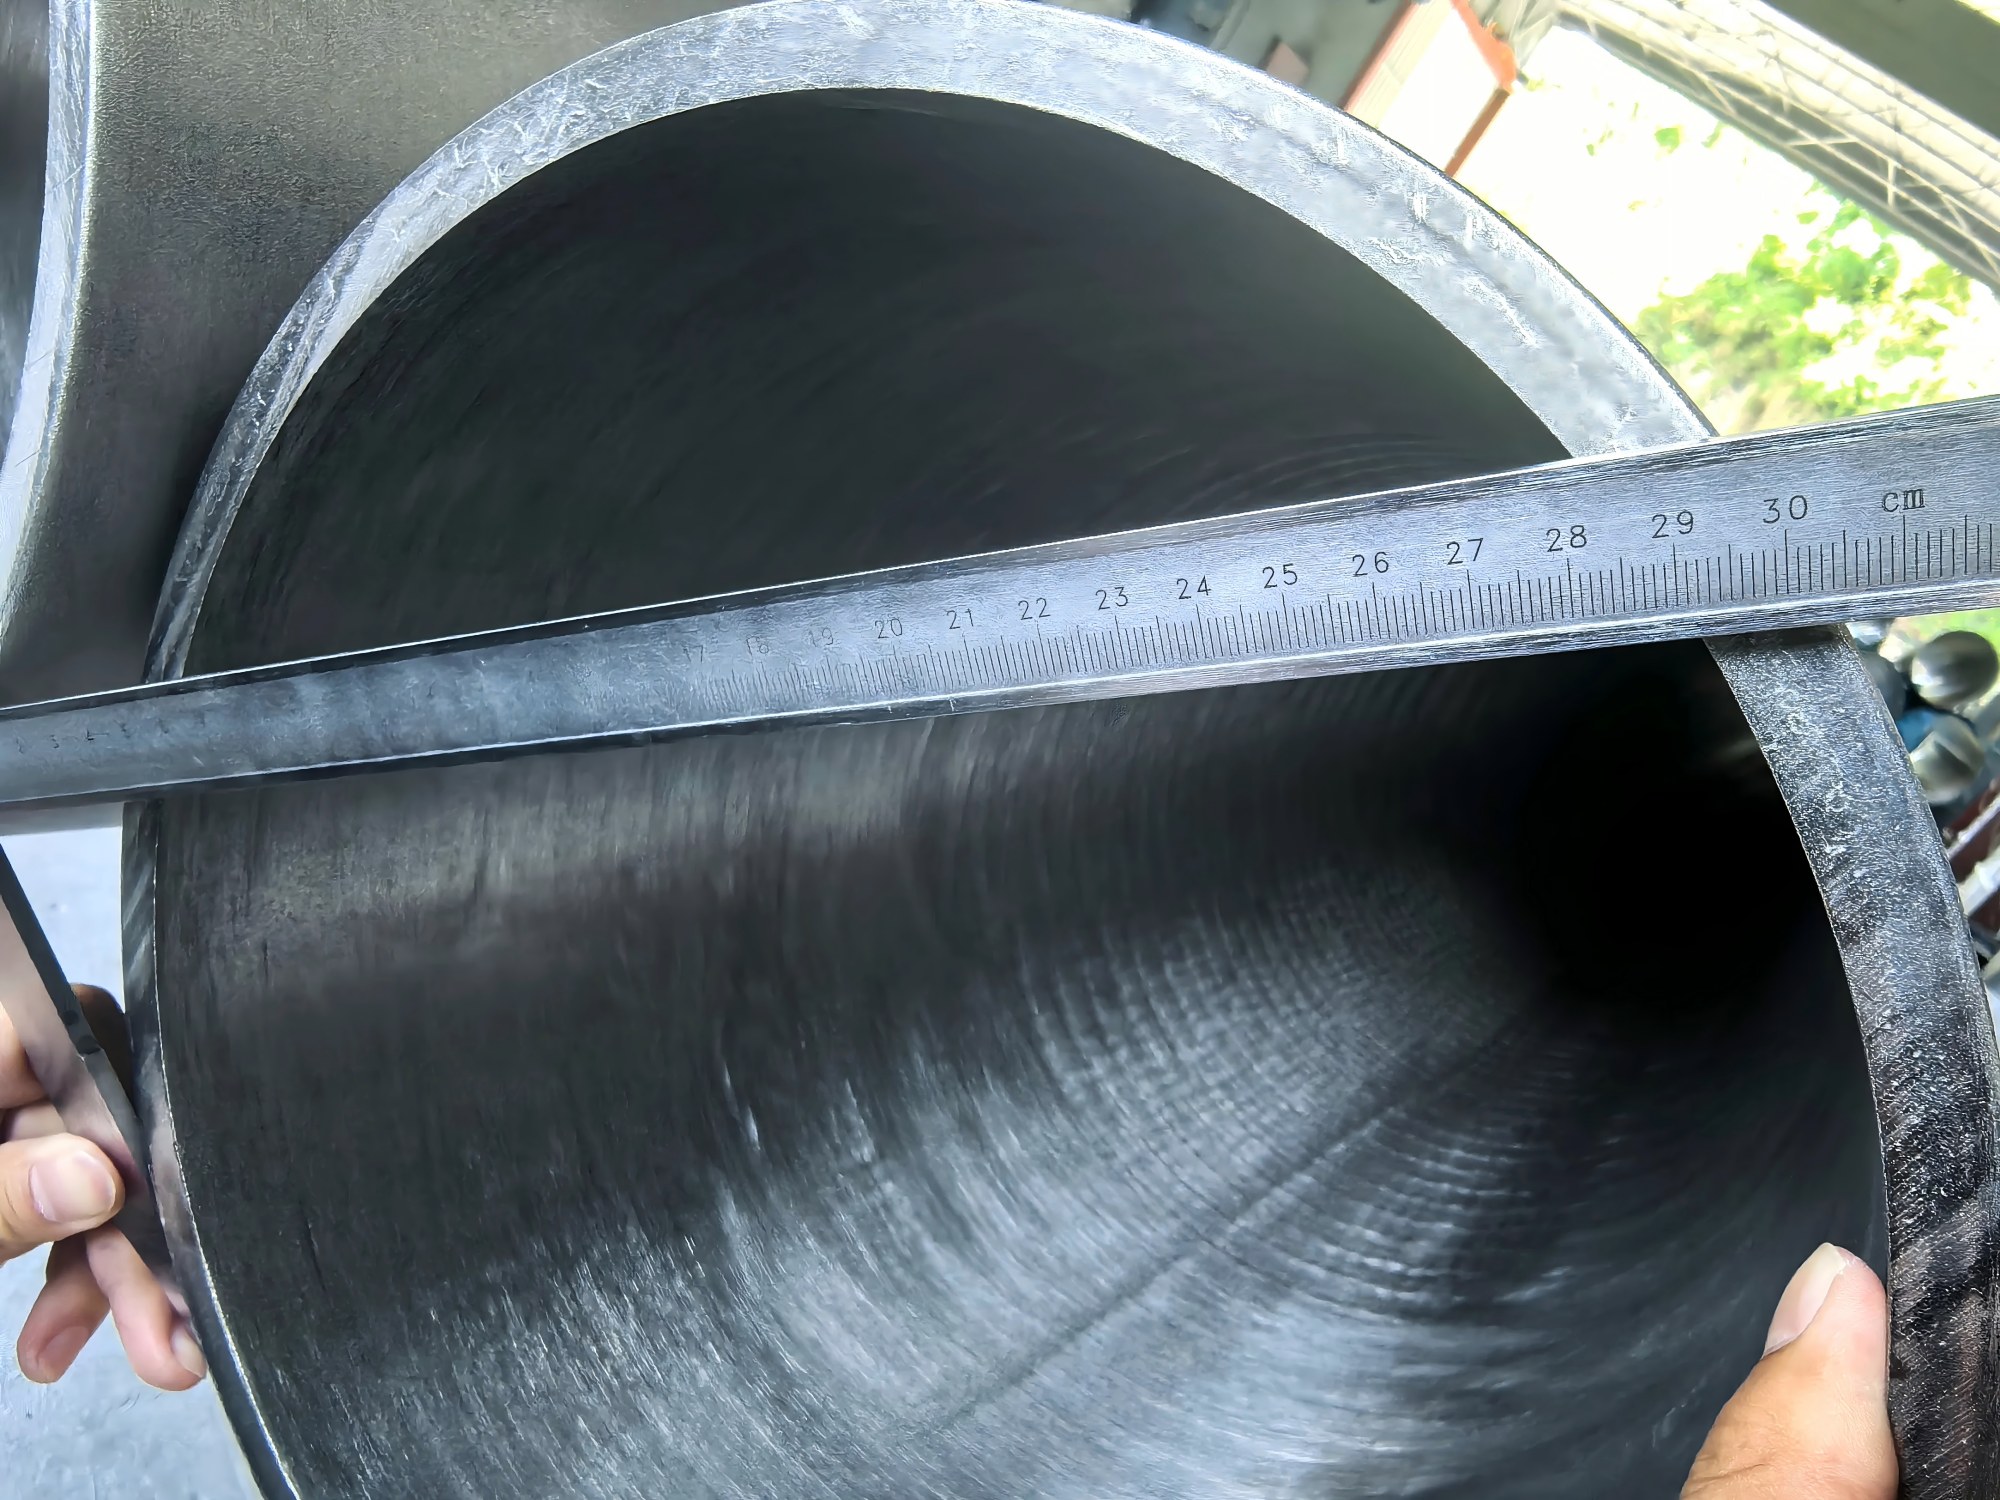
seorang teknisi sedang mengukur pipa tanpa sambungan menggunakan jangka sorong
Alat-alat utama untuk pengukuran diameter luar
Alat ukur yang tepat bergantung pada ukuran komponen, toleransi, kualitas permukaan, serta apakah komponen tersebut kaku, lentur, berulir, atau berputar. Mulailah dengan alat yang paling sederhana yang dapat memenuhi tingkat akurasi yang dibutuhkan, kemudian beralihlah ke peralatan yang lebih presisi jika toleransi mengharuskannya.
Kaliper untuk pemeriksaan diameter luar (OD) secara umum
Kaliper digital, kaliper jarum, dan kaliper vernier termasuk di antara alat yang paling umum digunakan untuk mengukur diameter luar. Alat-alat ini cepat, serbaguna, dan berguna untuk pipa, tabung, batang logam, pengencang, sambungan, dan banyak komponen yang diproses dengan mesin bubut. Untuk mengukur diameter luar (OD), letakkan rahang luar secara tegak lurus pada bagian yang diukur, berikan tekanan ringan dan konsisten, lalu baca hasil pengukuran pada layar atau skala.
Kaliper sangat cocok untuk pemeriksaan, identifikasi, dan pengecekan di bengkel, tetapi alat ini tidak selalu menjadi pilihan terbaik untuk toleransi yang ketat. Keselarasan rahang, tekanan tangan, kotoran, gerinda, dan kemiringan yang sedikit dapat memengaruhi hasil pembacaan. Untuk pekerjaan dengan toleransi ketat, pastikan dimensi-dimensi kritis dengan menggunakan mikrometer.
Mikrometer untuk pengukuran presisi
Mikrometer luar dirancang untuk pengukuran diameter luar yang lebih akurat. Bagian landasan mikrometer bersentuhan dengan sisi-sisi berlawanan dari benda ukur, sedangkan tuas pengunci atau cincin gesekan membantu memberikan gaya ukur yang konsisten. Hal ini menjadikan mikrometer sangat berguna untuk poros, pin, bushing, dan komponen lain di mana kebulatan dan toleransi merupakan hal yang penting.
Gunakan mikrometer yang sesuai dengan rentang ukuran komponen. Mikrometer dengan rentang 0–1 inci tidak dapat mengukur diameter luar (OD) sebesar 2 inci, dan mikrometer berukuran besar mungkin sulit digunakan pada komponen kecil. Selalu periksa titik nol atau verifikasi dengan standar sebelum melakukan pengukuran yang krusial.
Pita pengukur OD dan pita pengukur keliling untuk silinder berukuran besar
Untuk pipa besar, tangki, gulungan, atau tabung, pita pengukur diameter bisa lebih praktis daripada jangka sorong. Pita ini dililitkan mengelilingi keliling benda dan menghitung diameter berdasarkan keliling tersebut. Pita ini berguna ketika benda tersebut terlalu besar untuk dijepit dengan jangka sorong genggam atau ketika aksesnya terbatas.
Pita harus terpasang rata, tegak lurus terhadap sumbu, dan bebas dari lilitan. Sudut, kotoran, penumpukan lapisan, atau deformasi pada komponen dapat memengaruhi hasil. Untuk selang fleksibel atau komponen berdinding tipis, hindari menarik terlalu keras hingga pita tersebut mengubah bentuknya.
Alat khusus untuk produksi dan pemeriksaan
Dalam lingkungan produksi bervolume tinggi atau yang menuntut presisi tinggi, produsen mungkin menggunakan alat ukur snap, alat ukur cincin, alat ukur udara, mikrometer laser, komparator optik, atau mesin pengukur koordinat. Alat-alat ini dapat mengurangi variasi hasil pengukuran yang disebabkan oleh operator dan mempercepat proses inspeksi. Alat-alat ini sangat berguna terutama ketika diameter luar (OD) harus diperiksa berulang kali atau ketika geometri, kemiringan, dan kebulatan sama pentingnya dengan diameter nominal.
Bagaimana cara mengukur diameter luar dengan benar?
Untuk mengukur diameter luar dengan benar, gunakan alat yang bersih dan telah dikalibrasi, tempelkan alat tersebut pada tepi luar sebenarnya dari bagian yang diukur, pastikan alat sejajar tegak lurus terhadap garis tengah, dan lakukan pengukuran lebih dari satu kali. Pengukuran tunggal dapat melewatkan adanya ovalitas, kemiringan, gerinda, atau kerusakan permukaan, sehingga teknik pengukuran yang baik sama pentingnya dengan alat itu sendiri.
Ikuti langkah-langkah praktis berikut ini:
- Bersihkan komponen dan perkakas tersebut. Bersihkan serpihan, endapan oli, debu, sisa selotip, serpihan karat, dan tonjolan. Partikel kecil yang terjebak di bawah rahang kaliper atau landasan mikrometer dapat menyebabkan pembacaan yang terlalu tinggi.
- Pastikan alat ukurnya sudah benar. Atur ulang kaliper ke nol, periksa mikrometer menggunakan standar, atau periksa pita pengukur diameter luar (OD) apakah ada kerusakan. Jangan berasumsi bahwa alat yang terjatuh masih akurat.
- Ukur secara tegak lurus melintasi bagian tersebut. Pastikan rahang kaliper atau landasan mikrometer tetap tegak lurus terhadap sumbu silinder. Jika alat tersebut miring, hasil pembacaan mungkin lebih besar daripada diameter luar (OD) yang sebenarnya.
- Gunakan tekanan yang konsisten. Gaya yang terlalu besar dapat menyebabkan kaliper melengkung atau memampatkan bahan lunak. Gaya yang terlalu kecil dapat menyebabkan celah antara alat dan bagian yang dikerjakan.
- Lakukan pengukuran di beberapa lokasi. Lakukan pengukuran pada berbagai posisi sepanjang panjang benda dan pada berbagai posisi jam di sekeliling lingkarnya. Hal ini membantu mengidentifikasi kemiringan, ketidakbulatan, atau kerusakan lokal.
- Catat metode tersebut beserta hasilnya. Catatan yang berguna mencakup nilai pengukuran, alat yang digunakan, satuan, lokasi pada bagian, serta kondisi yang terlihat seperti lapisan, ulir, atau keausan.
Untuk komponen presisi tinggi, perhatikan juga faktor suhu. Logam akan mengembang dan menyusut seiring perubahan suhu, dan mengukur komponen yang masih panas segera setelah proses pemesinan atau penggerindaan dapat menimbulkan hasil yang menyesatkan.
Ukuran pipa dan ulir tidak selalu sama persis dengan diameter luar (OD)
Salah satu sumber kebingungan yang paling umum adalah anggapan bahwa ukuran nominal pipa sama dengan diameter luar sebenarnya. Dalam banyak sistem pipa, nama pipa tidak sama dengan diameter luar (OD) yang diukur. Itulah sebabnya ungkapan seperti “diameter luar PVC 2” atau “diameter luar PVC 4 inci” dapat mengejutkan orang-orang yang mengira ukuran yang diukur akan persis sama dengan yang tertera pada label.
Untuk pipa PVC ukuran IPS umum, diameter luarnya distandarisasi berdasarkan ukuran nominal. Pipa PVC berukuran 2 inci biasanya memiliki diameter luar (OD) sekitar 2,375 inci, sedangkan pipa PVC berukuran 4 inci biasanya memiliki diameter luar (OD) sekitar 4,500 inci. Ketebalan dinding dapat bervariasi tergantung pada jadwal, tetapi diameter luar (OD) untuk ukuran nominal umumnya merupakan dimensi acuan yang digunakan untuk sambungan pipa.
Ulir NPT menimbulkan kebingungan yang berbeda. Ukuran NPT bersifat nominal pipa ukuran ulir, bukan sekadar pengukuran luar yang diambil berdasarkan namanya. Misalnya, diameter luar 3 8 NPT sering disebut-sebut sekitar 0,675 inci pada ulir jantan diameter utama, sedangkan diameter luar 1 8 NPT sering disebut-sebut sekitar 0,405 inci. Karena ulir NPT berbentuk meruncing, nilai pengukuran yang tepat bergantung pada posisi pengukuran di sepanjang ulir serta standar atau alat ukur yang digunakan.
Saat mengidentifikasi pipa atau alat sambung, jangan hanya mengandalkan label saja. Ukur diameter luar (OD), periksa apakah komponen tersebut berupa pipa, tabung, selang, atau alat sambung berulir, lalu bandingkan dengan standar yang tepat untuk jenis produk tersebut.
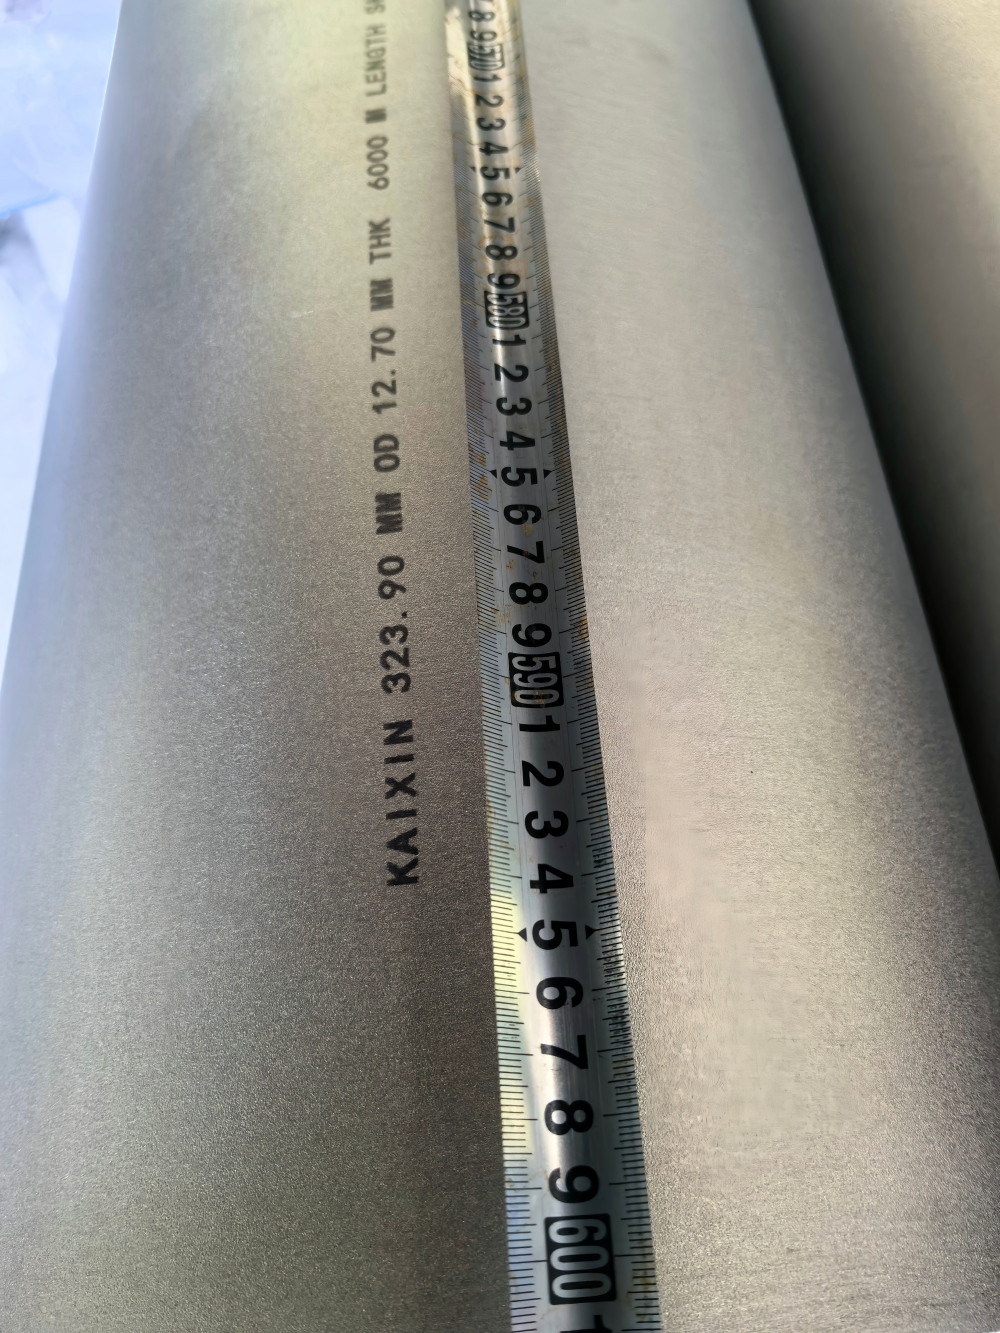
Berbagai macam pipa baja karbon dan alat sambung berulir yang disusun untuk pengukuran
Penggilingan diameter luar dan penyesuaian ukuran akhir
Penggilingan diameter luar adalah proses pemesinan yang digunakan untuk menghaluskan permukaan luar suatu komponen silinder. Proses ini dapat meningkatkan ketepatan ukuran, kebulatan, kelurusan, dan kehalusan permukaan ketika proses pembubutan saja tidak cukup. Contoh umum antara lain poros, rol, jurnal bantalan, pasak, dan selongsong presisi.
Pengukuran selama proses penggilingan OD harus dikendalikan karena proses ini menghilangkan sejumlah kecil material. Operator sering memeriksa ukuran sebelum penggilingan, selama tahap penggilingan kasar, dan sekali lagi selama tahap penyelesaian. Tujuannya bukan sekadar mencapai angka tertentu, melainkan menjaga agar komponen tetap berada dalam batas toleransi sambil menghindari kemiringan, distorsi akibat panas, bekas getaran, dan hasil permukaan yang buruk.
Praktik yang baik meliputi membiarkan komponen mendingin sebelum pemeriksaan akhir, melakukan pengukuran di beberapa titik, serta memeriksa kebulatan jika aplikasi tersebut mengharuskannya. Sebuah komponen mungkin menunjukkan diameter luar (OD) yang benar pada satu posisi, namun tetap saja berbentuk lobus atau meruncing. Untuk kesesuaian kritis, pemeriksaan akhir harus sesuai dengan persyaratan gambar, bukan hanya nilai diameter tunggal.
Memilih teknik yang tepat untuk pekerjaan tersebut
Metode pengukuran diameter luar (OD) yang terbaik adalah yang sesuai dengan toleransi, bahan, dan tujuan pengukuran. Pemeriksaan identifikasi awal dan pemeriksaan akhir pada poros yang digiling presisi tidak boleh menggunakan tingkat pengendalian yang sama.
Gunakan daftar periksa ini saat memilih suatu metode:
- Sebagai panduan awal: gunakan penggaris, pita pengukur, atau jangka sorong, lalu bandingkan hasilnya dengan nilai yang diketahui tabel ukuran atau menggambar.
- Untuk pengukuran umum di bengkel: Gunakan caliper dengan rahang yang bersih, lalu ulangi pengukuran untuk memastikan hasilnya konsisten.
- Untuk toleransi yang ketat: Gunakan mikrometer eksternal, periksa kalibrasinya, dan lakukan pengukuran pada beberapa posisi jam.
- Untuk silinder berukuran besar: Gunakan pita pengukur OD atau alat ukur khusus yang dirancang untuk diameter besar.
- Untuk bagian yang lunak atau lentur: Gunakan tekanan yang ringan dan hindari mengubah bentuknya saat mengukur.
- Untuk komponen berulir: Ukurlah dengan cermat, lalu periksa kesesuaiannya dengan standar ulir yang berlaku, pengukur jarak ulir, atau bagian yang akan dipasangkan.
- Untuk komponen yang dibentuk atau diolah dengan mesin: Periksa diameter, kebulatan, kemiringan, dan kondisi permukaan jika kesesuaiannya sangat penting.
Kesalahan umum yang menyebabkan pembacaan OD yang tidak akurat
Banyak masalah dalam pengukuran diameter luar disebabkan oleh teknik pengukuran, bukan oleh alatnya sendiri. Melakukan pengukuran di atas tonjolan, kotoran, endapan pelapisan, cat, atau ulir yang rusak dapat membuat suatu komponen tampak lebih besar daripada ukuran aslinya. Mengukur bagian yang panas, tabung fleksibel, atau pipa yang tidak bulat sempurna hanya pada satu titik juga dapat menghasilkan hasil yang tampak akurat namun tidak dapat diandalkan.
Kesalahan lain yang sering terjadi adalah mencampuradukkan konvensi pipa, tabung, dan ulir. Tabung sering kali ditentukan berdasarkan diameter luar (OD) aktual, sedangkan pipa sering kali diidentifikasi berdasarkan ukuran nominal. Untuk ulir, perlu diperhitungkan pula jarak ulir, kemiringan, dan kedalaman ulir. Jika suatu bagian harus dipasangkan dengan komponen lain, pastikan untuk memeriksa baik OD yang diukur maupun sistem penentuan ukurannya.
Kebiasaan pengukuran yang dapat diandalkan
Pengukuran diameter luar (OD) yang akurat adalah kebiasaan yang dapat diulang: bersihkan permukaannya, pilih alat yang tepat, sejajarkan dengan benar, lakukan pengukuran lebih dari sekali, dan tafsirkan hasilnya menggunakan standar yang sesuai. Kebiasaan tersebut berlaku baik saat Anda memeriksa pipa PVC, mengidentifikasi sambungan NPT, memeriksa poros hasil pemesinan, maupun mengontrol proses penggerindaan diameter luar.
Jika ketepatan ukuran sangat penting, jangan puas hanya dengan “cukup mendekati”. Pengukuran yang cermat akan membantu Anda mengambil keputusan yang lebih baik, mengurangi risiko ketidaksesuaian komponen, dan meningkatkan keyakinan bahwa komponen tersebut akan berfungsi sesuai yang diharapkan.
 English
 Afrikaans
 Arabic
 Bengali
 Catalan
 Chinese
 French
 Dutch (Belgium)
 Dutch
 German
 Czech
 Greek
 Hindi
 Japanese
 Italian
 Portuguese
 Spanish (Chile)
 Spanish (Colombia)
 Spanish (Argentina)
 Persian
 Estonian
 Albanian
 Russian
 Spanish (Peru)
 Indonesian
 Thai
 Vietnamese
 Georgian
 Korean
 Nepali
 Polish
 Ukrainian
 Malayalam
 Xhosa