 Wenzhou Kaixin Kaixin Metaal Maatskappy, Beperk
Vergelyking van Weld Neck- en Slip-On-flense
Die keuse tussen 'n lashalsflens en 'n insteekflens beïnvloed die installasietyd, lasvereistes, langtermynbetroubaarheid en hoe goed 'n pypverbinding druk, temperatuur en beweging hanteer. Albei is algemene pypflense wat in industriële stelsels gebruik word, maar hulle is gebou vir verskillende diensomstandighede. Hierdie gids verduidelik hoe elke ontwerp werk, watter flensafmetings saak maak, en hoe om las-halsflense teenoor inskuifflense te vergelyk vir praktiese toepassings.
Wat is die verskil tussen 'n lashalsflens en 'n insteekflens?
'n Weldneck-flens het 'n lang taps toelopende skag wat aan die buis lasgesweis is, wat 'n gladde oorgang van buis na flens skep en help om spanning deur die verbinding te versprei. 'n slip-on-flens gly oor die buitekant van die pyp en word gewoonlik met 'n filetsweislas aan die hub en binne in die boor vasgemaak, wat dit eenvoudiger maak om te monteer en dikwels vinniger om te installeer. Kortom, Lasnekringe word gewoonlik gekies vir meer veeleisende diens, terwyl slip-on-flense dikwels gekies word waar maklike uitlyning en installasie-doeltreffendheid prioriteit is.
Daardie verskil in geometrie dryf die meeste van die vergelyking. Die lashalsontwerp word meer geïntegreer met die pyphouer, wat dit geskik kan maak vir stelsels waar druk, termiese siklusse, vibrasie of meganiese belasting 'n bekommernis is. Die inskroppontwerp is minder kompleks en makliker om voor laswerk te posisioneer, maar dit bied nie dieselfde tapsversterking of boutlasoorgang nie.
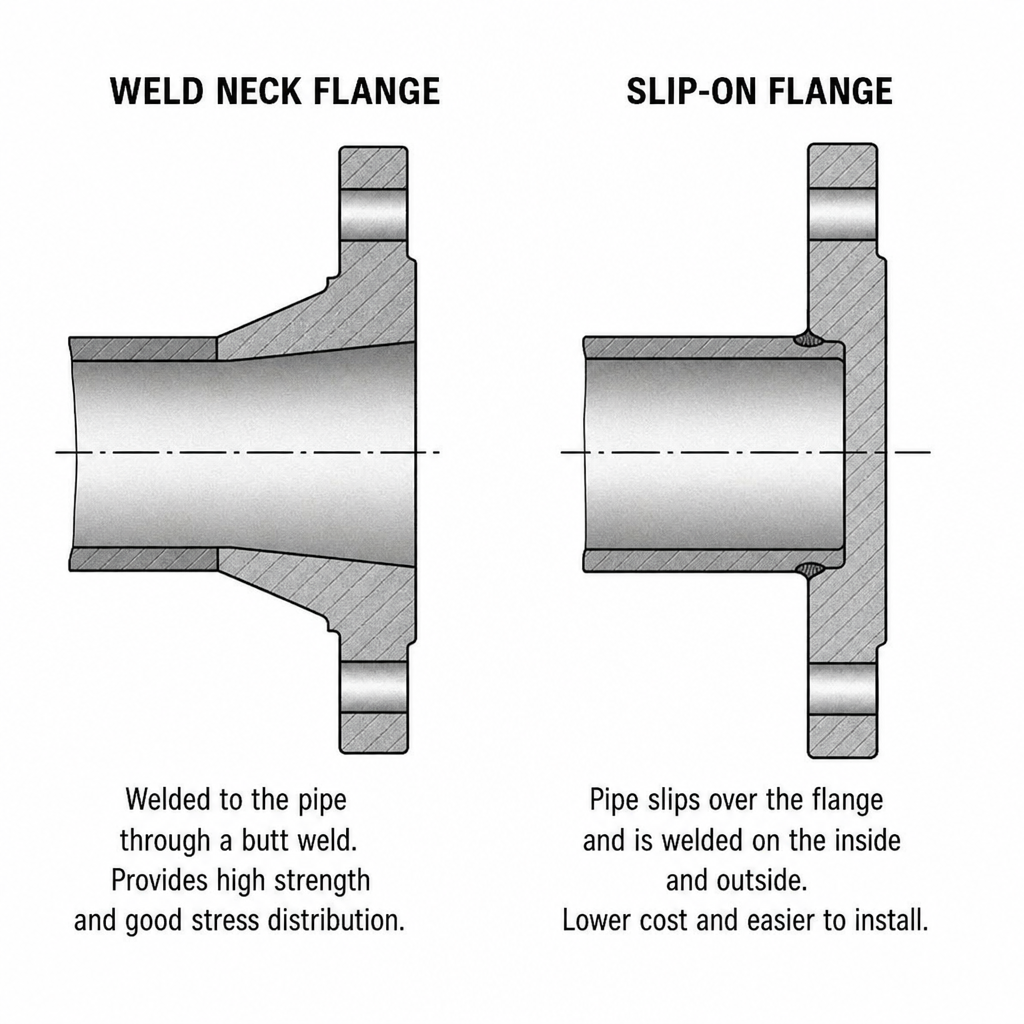
Lasnek en insteekflens sy-aan-sy diagram
Flense skep bouttoegangspunte in pypstelsels.
Industriële flense word gebruik om pyp aan pyp, pyp aan kleppe, pyp aan toerusting en pyp aan spesiale komponente soos siftoestelle, meters of uitbreidingsgewrigte te koppel. Anders as 'n permanente gelaste verbinding, 'n flensverbinding kan ontmantel word wanneer onderhoud, inspeksie, skoonmaak of vervanging nodig is. Daardie diensbaarheid is een van die redes waarom flenssoorte so wyd gebruik word in Prosespypleiding, watersisteme, olie- en gasfasiliteite, kragstasies, chemiese diens en algemene nywerheidsbou.
'n Tipiese gevlanste verbinding bestaan uit twee ooreenstemmende vlense, 'n pakking, boute of penne, moere en 'n beheerde aanrhegproses. Die pakking verseël tussen die vlansvlakke, terwyl die boutwerk die samedruklading skep wat nodig is om die seël te handhaaf. Omdat al hierdie onderdele saamwerk, behoort die keuse van 'n vlans nie slegs op die vlansstyl gebaseer te wees nie. Materiaal, drukklas, gesigstipe, pakkingverenigbaarheid, boutpatroon, boorgrootte en projekstandaard speel almal 'n rol.
Basiese beginsels van lashalsflense
'n Lasnekflens word herken aan sy verlengde nek of hub. Die pyp-einde is geskaaf en aan die flensnek gesmeed, wat 'n vol-penetrasiestylverbinding vorm wanneer dit gespesifiseer en uitgevoer word volgens die toepaslike prosedure. Hierdie ontwerp help om 'n meer geleidelike spanningstroom te skep in plaas daarvan om die las skielik op die flensliggaam te konsentreer.
Die hub is die hoofkenmerk wat hierdie flens van eenvoudiger ontwerpe onderskei. In veeleisende stelsels kan daardie hub die las help om drukbelasting, buigkragte, temperatuurveranderinge en vibrasie meer doeltreffend te weerstaan as 'n plat of kompakte flensgeometrie. Dit is waarom 'n lasnekflens algemeen geassosieer word met kritieke pypwerk, hoëdruklyne, hoëtemperatuurdiens, gevaarlike media of plekke waar 'n mislukking duur sou wees.
'n koolstofstaal Lasnekflens is 'n algemene keuse vir baie industriële pypstelsels waar koolstofstaalpypleiding ook gebruik word. Die voordeel is versoenbaarheid met algemene pypmateriale en laspraktyke, maar die finale keuse hang steeds af van die vloeistof, temperatuur, korrosieberekening, wanddikte, bedekkingsvereistes en die toepaslike spesifikasie.
Grondbeginsels van slip-op-flense
'n Slip-on-flens is ontwerp met 'n boor wat effens groter is as die buite-deursnee van die pyp, sodat die pyp voor laswerk in die flens kan gly. Installateurs kan die posisie van die flens tydens opstelling makliker aanpas, wat nuttig kan wees wanneer boutgate uitgelig word, klein uitlegprobleme reggestel word, of in minder komplekse pyptrajekte gewerk word. Die flens word dan met filetsolderlasse vasgemaak, gewoonlik by die buite-asarea en by die binneste aansluitpunt.
Die praktiese aantreklikheid van 'n insteekflens is eenvoudig: dit is relatief maklik om te hanteer, uit te lyn en te las. Vir dienste met laer eise, nutsleiding en algemene nywerheidstoepassings kan daardie eenvoud die insteekflensstyl aantreklik maak. Dit kan ook die monteerkompleksiteit verminder waar 'n boutgesmede nek nie deur die ontwerp vereis word nie.
Makliker installasie beteken egter nie outomaties die beste langtermynkeuse nie. 'n Slip-on-flens veroorsaak 'n ander spanningsgedrag omdat die pyp nie aan 'n taps toelopende hals gesweis is nie. In stelsels met hoë laste, beduidende vibrasie, gereelde termiese siklusse of streng inspeksievereistes, mag die ontwerpsingenieur 'n lasgesweiste flens verkies.
Flensafmetings wat in beide ontwerpe saak maak
Flensafmetings is nie net katalogusbesonderhede nie. Hulle bepaal of die flens by die pyp pas, met die teenoorgestelde flens saamwerk, die korrekte pakking aanvaar en die beoogde seëlprestasie lewer. Selfs klein ongelykhede kan vertragings op die terrein, lekrisiko of herwerk veroorsaak.
Belangrike afmetings en pasvormbesonderhede sluit in:
- Nominal pypgrootte Die flens moet ooreenstem met die pypgrootte en die verbindende komponent. Nominale grootte is nie altyd dieselfde as die gemete buitendiameter nie, dus moet die keuse volgens die relevante standaard of projekspesifikasie geskied.
- Drukklas of beoordeling Die klas beïnvloed dikte, boutpatroon en geskiktheid vir druk-temperatuur. 'n Flens moet nie slegs op grootte gekies word nie.
- Boorgatdeursnee Die boor moet ooreenstem met die pypskedule of muurdiktevereistes. Dit is veral belangrik vir 'n lashalsflens, omdat die oorgang van die boor by die pyp se binnedeursnee moet pas.
- Buitediameter en dikte Hierdie afmetings beïnvloed sterkte, vryhoogte, gewig en versoenbaarheid met aangrensende toerusting of ondersteunings.
- boutkring en boutgate Ooreenstemmende boutpatrone is noodsaaklik. As die boutkring, gaatgrootte of aantal gate verskil, sal die flense nie korrek saamstel nie.
- Gesigstipe en pakkingoppervlak Verhoogde oppervlak, plat oppervlak en ander oppervlakstyls moet versoenbaar wees met die pakking en die aansluitende flens. Die oppervlakafwerking kan ook gespesifiseer word vir seëlprestasie.
- Asafmetings Op 'n lashalsflens is die hublengte en tapsvorm sentraal in die ontwerp. Op 'n insteekflens beïnvloed die hubgeometrie steeds die lastoegang en die verbindingssterkte.
Weldneck-flens vs slip-on-prestasievergelyking
Wanneer 'n mens lashalsflens versus insteekflens keuses vergelyk, hang die beste antwoord af van die stelsel se bedryfsomstandighede eerder as van 'n enkele universele reël. 'n Lashalsflens bied oor die algemeen 'n sterker, meer deurlopende verbinding met die pyp, terwyl 'n insteekflens gewoonlik makliker installasie en uitlijning bied. Elke een kan die regte keuse wees wanneer dit in die korrekte konteks toegepas word.
Krag en spanningsverspreiding
Die lasnekflens het die voordeel wanneer spanningsverspreiding 'n belangrike oorweging is. Die taps toelopende hub help om die las tussen die pyp en die flens meer geleidelik oor te dra. Dit kan waardevol wees in stelsels wat blootgestel word aan drukgolwe, temperatuurveranderings, vibrasie of eksterne laste van gekoppelde toerusting.
'n slip-on-flens vertrou op fillet-lasse en het nie dieselfde boutgelaste halsoorgang nie. Vir minder veeleisende diens kan dit aanvaarbaar wees. Vir kritieke toepassings moet die ontwerpspan evalueer of die verbinding genoeg meganiese integriteit bied.
Installasie en uitlyning
The slip-on flange is often easier to position because it slides over the pipe. Installers can rotate it to align bolt holes before welding, which can simplify fabrication. This advantage can matter when many flanged joints are being installed or when the line is not subject to severe service.
A weld neck flange requires more precise pipe preparation and fit-up. The pipe end and flange neck need proper alignment for the butt weld, and welding quality is more central to the finished joint. The added effort can be justified when service demands are higher.
Inspeksie- en onderhoudsgevolge
Inspection requirements depend on the project, code, and service. Weld neck flanges may be preferred where butt weld inspection is required or where the weld configuration aligns with established quality procedures. Slip-on flanges may involve fillet weld inspection practices that are suitable for many non-critical services.
Maintenance crews usually care about reliable sealing, bolt access, and repeatable gasket replacement. Both flange types can support maintainable joints when installed correctly. Problems tend to arise when the flange type, gasket, bolts, or tightening practice does not match the service.
Hoe kies jy die regte flens tipe?
Choose the flange type by matching the design to pressure, temperature, fluid hazard, pipe material, inspection requirements, installation conditions, and maintenance expectations. A weld neck flange is often the more conservative choice for demanding service, while a slip-on flange may be appropriate for lower-risk systems where fit-up speed and simplicity matter. The final decision should follow the governing piping code, project specification, and engineering review.
Use this practical checklist before selecting between slip on flange vs weld neck flange options:
- Define the service conditions: Identify operating pressure, temperature, cycling, fluid type, and whether the service is hazardous, corrosive, or difficult to shut down.
- Confirm the pipe specification: Match material grade, wall thickness, schedule, and corrosion requirements.
- Review the applicable standard: Use the specified flange standard for dimensions, pressure class, facing, tolerances, and marking requirements.
- Check mating components: Make sure valves, equipment nozzles, gaskets, and existing pipe flanges use compatible dimensions and face types.
- Evaluate fabrication capability: Consider whether the shop or field team is prepared for butt welding, fillet welding, inspection, and any heat treatment requirements.
- Plan for maintenance access: Confirm that bolts can be removed, gaskets can be replaced, and the flange locati0n is serviceable.
- Avoid mixing assumptions: Do not assume two flanges match because they share a nominal size. Verify class, face, bore, bolt pattern, and material.
Algemene toepassingspatrone
Weld neck flanges are frequently associated with process lines, high-pressure piping, high-temperature service, rotating equipment connections, and other locations where durability and stress management are important. They are also useful when the pipe-to-flange connection needs to be treated as part of a more rigorous welded piping system.
Slip-on flanges are commonly used in general utility service, lower-pressure process support lines, water systems, and fabricated assemblies where installation convenience is valuable. Their ability to slide into position can make them practical for layouts that require easier adjustment before final welding.
These patterns are not substitutes for engineering judgment. A slip-on flange may be unsuitable in one plant but acceptable in another because the operating conditions, standards, inspection plan, and risk tolerance differ. Likewise, a weld neck flange may be more robust than necessary for a simple low-demand line.
Materiaalkeuse en verenigbaarheid
Flange material should be compatible with the pipe, the process fluid, the environment, and the welding procedure. Carbon steel is widely used, including in carbon steel weld neck flange applications, but it is not automatically right for every service. Stainless steel, alloy steel, low-temperature carbon steel, and other materials may be required depending on corrosion, temperature, toughness, or cleanliness needs.
Material compatibility also affects gasket and bolt selection. A flange connection is only as reliable as the complete assembly. If the flange body, fasteners, gasket, and pipe are not selected together, the joint may fail to seal properly or may degrade faster than expected.
Beste praktyke vir die spesifisering van pypflense
Good flange specification reduces field problems. Instead of ordering by shorthand, include enough information for the supplier, fabricator, and installer to identify the correct component.
A clear flange description should usually include:
- Flange type, such as weld neck flange or slip-on flange
- Nominal pipe size
- Drukklas of beoordeling
- Material grade or specification
- Facing type
- Bore or pipe schedule requirement
- Applicable standard
- Any special requirements, such as coating, testing, marking, or documentation
It is also wise to confirm flange dimensions before fabrication begins. Drawings, datasheets, and purchase descriptions should agree with the piping isometric and the mating equipment. Catching a mismatch early is far less expensive than discovering it after welding or during installation.
Die praktiese afleiding
The comparison between weld neck and slip-on flanges comes down to service severity, installation needs, and the level of connection integrity required. A weld neck flange provides a reinforced butt-welded transition suited to demanding industrial systems. A slip-on flange offers simpler fit-up and can be an efficient choice for less severe service.
For any project involving industrial flanges, treat the flange as part of a complete pressure-containing joint rather than a standalone part. Verify flange dimensions, material compatibility, pressure class, facing, gasket selection, and welding requirements before ordering or installing. When the application is critical, the safest path is to follow the project specification and involve qualified engineering, fabrication, and inspection personnel before making the final selection.
 English
 Afrikaans
 Arabic
 Bengali
 Catalan
 Chinese
 French
 Dutch (Belgium)
 Dutch
 German
 Czech
 Greek
 Hindi
 Japanese
 Italian
 Portuguese
 Spanish (Chile)
 Spanish (Colombia)
 Spanish (Argentina)
 Persian
 Estonian
 Albanian
 Russian
 Spanish (Peru)
 Indonesian
 Thai
 Vietnamese
 Georgian
 Korean
 Nepali
 Polish
 Ukrainian
 Malayalam
 Xhosa